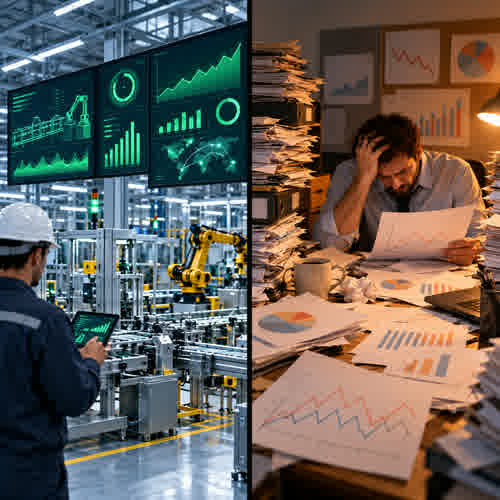

Resposta direta: escolha MES ou planilhas de produção com base no custo da decisão, não apenas no preço da ferramenta. Planilhas podem funcionar quando o processo é pequeno, estável e pouco integrado; um MES faz mais sentido quando a fábrica precisa de dados atuais, rastreabilidade, integração com ERP e reação rápida às perdas. A decisão correta é medir o nível de complexidade, o tempo gasto para consolidar informações e o impacto de agir tarde.
Na prática, a pergunta não é se a planilha é “ruim” ou se o MES é sempre melhor. A pergunta é: o método atual entrega informação confiável no momento em que produção, manutenção e gestão precisam decidir? Este artigo apresenta um caminho objetivo para responder.
MES ou planilhas de produção: qual é a diferença operacional?
Planilhas de produção são arquivos preenchidos manualmente ou alimentados por exportações de outros sistemas. Elas podem registrar ordem, quantidade produzida, refugo, parada e observações do turno. Seu ponto forte é a flexibilidade: uma equipe consegue começar rapidamente, adaptar colunas e trabalhar sem projeto de integração.
O problema aparece quando a operação cresce. A informação passa por várias pessoas, versões do arquivo se multiplicam e cada área pode interpretar um indicador de forma diferente. O apontamento pode ocorrer no fim do turno, quando a causa de uma perda já não está fresca. Para transformar registros em indicador, alguém precisa conferir, consolidar e corrigir dados.
Um MES, por sua vez, organiza a execução e o acompanhamento da produção em uma camada próxima ao chão de fábrica. Dependendo do escopo, ele recebe apontamentos de operadores, máquinas ou dispositivos, relaciona os dados à ordem de produção e disponibiliza indicadores para os responsáveis. O ganho central é reduzir o intervalo entre o evento e a decisão, mantendo contexto e histórico.
Comparação operacional: o que muda no dia a dia?
| Critério | Planilhas de produção | MES |
|---|---|---|
| Registro | Manual, por formulário ou arquivo compartilhado | Apontamento estruturado e, quando aplicável, coleta automatizada |
| Atualização | Geralmente por turno, lote ou fechamento | Próxima do evento e disponível conforme a configuração |
| Confiabilidade | Depende da disciplina, revisão e versão do arquivo | Regras, perfis, validações e histórico centralizado |
| Paradas | Podem ser registradas depois, com causa genérica | Podem ser classificadas no contexto da ocorrência |
| Integração | Importações e exportações manuais são comuns | Integração planejada com ERP, equipamentos e usuários |
| Rastreabilidade | Exige organização de abas, pastas e versões | Relaciona registros a ordens, produtos, lotes e eventos |
| Escala | Funciona até o limite de volume e complexidade do arquivo | Projetado para equipes, linhas e regras operacionais maiores |
| Gestão | Consolidação posterior e análises sob demanda | Painéis, alertas e acompanhamento contínuo |
A tabela não deve ser lida como promessa automática. Um MES mal configurado pode apenas digitalizar um processo confuso. Da mesma forma, uma planilha bem desenhada pode resolver uma necessidade simples com baixo esforço. O método precisa ser avaliado pelo resultado operacional, não pelo nome da tecnologia.
Critérios de decisão para escolher com dados
1. Tempo entre o evento e a ação
Registre quanto tempo passa entre uma parada, perda de velocidade ou desvio de qualidade e a primeira ação gerencial. Se a informação chega somente depois do fechamento do turno, pergunte quantas perdas poderiam ter sido reduzidas com uma resposta durante a ocorrência. Esse intervalo é um dos melhores indicadores para avaliar MES ou planilhas de produção.
2. Volume de apontamentos e linhas
Conte ordens, máquinas, turnos, produtos e eventos registrados por dia. Quanto maior o volume, maior a chance de digitação duplicada, fórmulas quebradas e arquivos lentos. Também importa a simultaneidade: várias pessoas editando dados de diferentes linhas tornam o controle de versão mais difícil.
3. Complexidade da rastreabilidade
Se a empresa precisa relacionar matéria-prima, lote, ordem, operador, parâmetros, inspeção e produto acabado, avalie quanto trabalho manual é necessário para reconstruir a história. A rastreabilidade deve responder a perguntas concretas, como qual ordem estava em execução, quando ocorreu o desvio e quais registros foram afetados.
4. Qualidade dos indicadores
Compare os números apresentados em reuniões com os registros originais. Existem diferenças entre produção, manutenção e qualidade? O indicador é calculado sempre com o mesmo denominador e a mesma janela de tempo? Se cada área possui uma versão do resultado, o problema não é apenas visualização: é governança do dado.
5. Dependência de pessoas-chave
Uma planilha crítica não pode depender de uma única pessoa que conhece as fórmulas, corrige erros e prepara o relatório. Mapeie quem cria, preenche, revisa, consolida e interpreta cada arquivo. Ausências, trocas de função e expansão de turno revelam o risco operacional escondido.
6. Integração necessária
Liste as informações que precisam sair do ERP para a fábrica e voltar para a gestão: ordens, produtos, roteiros, quantidades, refugos, tempos e status. Depois, identifique quais dados hoje são digitados novamente. Cada redigitação é uma oportunidade de divergência e um custo recorrente.
O custo oculto de adiar a decisão
Ao comparar MES ou planilhas de produção, o custo de continuar com planilhas inclui horas de conferência, retrabalho, reuniões baseadas em números divergentes, decisões atrasadas e perdas que não são percebidas no momento em que acontecem. Também existe o custo de oportunidade: enquanto a equipe procura o dado, deixa de investigar a causa.
Estime esse custo somando horas de apontamento, revisão, consolidação, retrabalho e auditoria.
ERP e chão de fábrica: onde a integração entra
O ERP costuma concentrar dados administrativos e de planejamento, enquanto o chão de fábrica produz eventos em ritmo operacional: início e fim de ordem, parada, quantidade, refugo, inspeção e troca. A integração entre esses mundos deve definir quais dados são mestres, quem pode alterá-los e em que momento cada sistema é a fonte oficial.
Um desenho consistente evita que o operador repita no chão de fábrica uma informação já existente no ERP. Ao mesmo tempo, não força o ERP a registrar cada detalhe de uma ocorrência que precisa ser tratada na linha. O MES ou a camada de execução recebe o evento, aplica regras e devolve ao ERP os resultados necessários para planejamento, estoque, custo ou rastreabilidade.
Antes de integrar, documente o fluxo de uma ordem: criação, liberação, execução, pausa, retomada, encerramento e tratamento de desvios. Defina também como lidar com falha de comunicação, correção de apontamento e operação temporariamente offline. A integração deve ser testada com cenários reais, não apenas com uma troca bem-sucedida de mensagens.
Para aprofundar o papel dos dados conectados na operação, consulte a visão de MES em tempo real. O ponto central é que visibilidade só gera valor quando existe responsabilidade definida para interpretar e agir.
Como fazer um piloto sem paralisar a fábrica
Um piloto deve responder a uma pergunta operacional delimitada. Escolha uma linha, um produto ou uma etapa com perda mensurável e um responsável da fábrica. Evite começar tentando digitalizar todos os processos. O escopo menor permite validar dados, rotina e aceitação antes de ampliar.
Etapa 1: estabelecer a linha de base
Registre durante um período definido os tempos planejados, produção boa, refugo, paradas, causas e intervenções. Anote também quanto tempo a equipe gasta para preparar o relatório. Se o método atual for uma planilha, preserve o arquivo original para comparação, sem alterar os critérios no meio da medição.
Etapa 2: definir o mínimo necessário
Escolha os eventos que realmente influenciam a decisão: início e fim de ordem, parada, motivo, quantidade, refugo e aprovação, por exemplo. Não transforme o operador em digitador de dados que ninguém usa. Cada campo precisa ter um propósito e uma regra clara.
Etapa 3: comparar resultado e esforço
Ao fim do piloto, compare qualidade do dado, tempo de consolidação, velocidade da resposta e aderência ao processo. Não avalie somente o indicador final. Uma melhoria sustentável precisa reduzir esforço improdutivo e deixar claro quem age a partir de cada informação.
A MOCX StrategyOEE pode ser considerada nesse desenho quando a necessidade envolve monitoramento de produção, OEE e conexão entre operação e gestão. A decisão deve partir do diagnóstico e do escopo do piloto, sem assumir que uma ferramenta resolve problemas de processo sem disciplina.
Quando manter planilhas de produção?
- O volume de ordens e eventos é baixo e previsível.
- Uma pessoa ou equipe consegue revisar o arquivo sem atrasar decisões.
- Os indicadores têm definições estáveis e não há versões conflitantes.
- A rastreabilidade exigida é simples e pode ser auditada.
- Não existe necessidade de integração contínua com equipamentos ou ERP.
- A operação possui controles de acesso, backup e histórico de alterações.
Mesmo nesses casos, mantenha um padrão de nomes, proprietário do arquivo, dicionário de indicadores, rotina de backup e plano para crescimento. Planilha provisória sem governança tende a se tornar sistema crítico sem que ninguém perceba.
Quando migrar para um MES?
- A fábrica precisa agir durante o turno, e não apenas analisar no dia seguinte.
- Há muitos apontamentos, linhas, produtos ou usuários simultâneos.
- O ERP e o chão de fábrica exigem troca frequente de informações.
- A rastreabilidade manual consome tempo ou não responde às auditorias.
- As áreas trabalham com números diferentes para a mesma ocorrência.
- O custo de atrasos, retrabalho e perdas supera o esforço de estruturar a mudança.
- A liderança está disposta a revisar processos, responsabilidades e critérios.
Migrar não é comprar uma tela de indicadores. É definir dados, papéis, regras, integrações e rotina de gestão. Sem essa preparação, o sistema pode acumular registros inconsistentes com aparência mais moderna.
Uma decisão baseada em evidências
Para comparar MES ou planilhas de produção, monte uma matriz com cinco notas: velocidade da informação, confiabilidade, rastreabilidade, integração e custo operacional. Dê uma nota atual baseada em evidência, registre a fonte e descreva o problema observado. Depois, defina o nível mínimo aceitável para os próximos meses.
O documento de decisão deve incluir escopo, responsáveis, riscos, critérios de sucesso e condição de saída. Se a empresa optar por manter planilhas, estabeleça quando a decisão será reavaliada. Se optar pelo MES, comece com um piloto e metas de qualidade do dado, não com uma promessa genérica de transformação.
O tema se conecta à evolução mais ampla da Indústria 4.0, mas digitalização não é sinônimo de complexidade. A melhor arquitetura é aquela que entrega dados úteis, no tempo adequado, para uma decisão que alguém realmente consegue executar.
Conclusão
Planilhas continuam válidas quando o processo é simples, controlado e pequeno. A migração para um MES ganha força quando atraso, retrabalho, falta de rastreabilidade e integração manual começam a limitar a operação. O caminho seguro é medir o processo atual, explicitar o custo oculto, escolher um piloto e validar a rotina com quem usa o dado.
Ao analisar MES ou planilhas de produção, não compare apenas funcionalidades. Compare a qualidade da decisão, o tempo de resposta e a capacidade de sustentar o crescimento. A MOCX StrategyOEE pode apoiar uma avaliação orientada ao chão de fábrica, desde que o escopo seja definido com dados e critérios claros. Como referência complementar sobre indicadores de eficiência, veja o livro OEE Aplicado, de José Braga Periard, na Amazon Brasil.