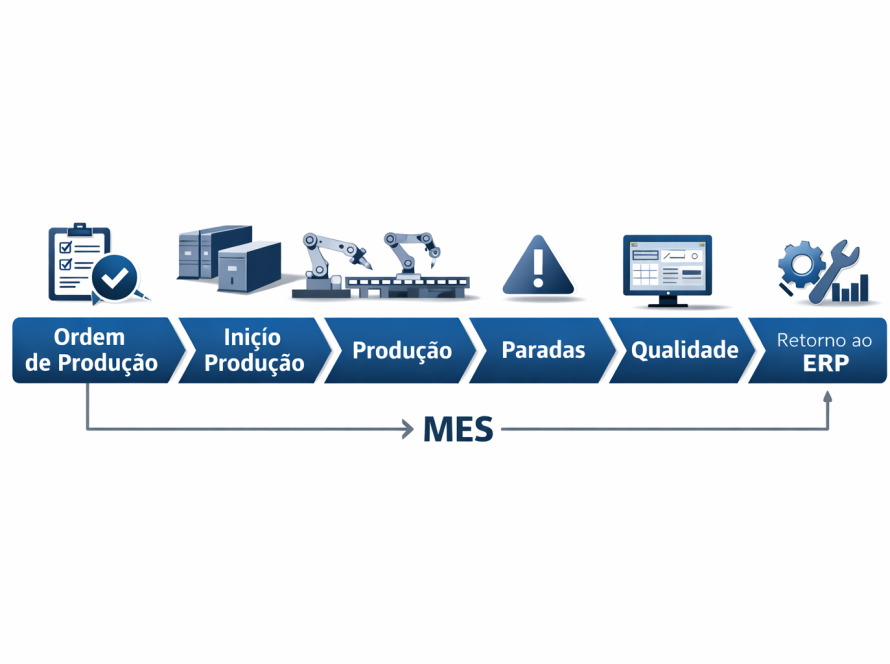

A fábrica que mede disponibilidade operacional com critério diferente em cada turno não compara a linha. Compara memórias. Sem relógio único, motivo curto e corte claro, o número do dia seguinte vira opinião de equipe. O gerente precisa da mesma régua enquanto o turno ainda corre.
Disponibilidade operacional é o tempo em que a máquina esteve apta a produzir, medido com início, fim e motivo escolhido na hora, pelo mesmo critério em todos os turnos. O MOCX StrategyOEE aplica essa régua evento a evento, com lista curta e aviso ao supervisor. O indicador deixa de ser retrato do dia anterior e passa a ser conversa do turno que ainda pode mudar.
O que a disponibilidade operacional precisa medir de verdade
O número só vira gestão se nascer de três leituras simultâneas. A máquina estava apta. A interrupção tem hora de início e hora de fim. O motivo foi escolhido na hora, com opções que o operador reconhece.
Qualquer um dos três estimado no fim do turno derruba a conversa. O clássico: disponibilidade operacional apontada de memória, espera de manutenção fora do cálculo e “outros” concentrando o que ninguém quis nomear. Três relógios. Três verdades. Um indicador que ninguém usa na linha.
Há um critério de corte que o gerente reconhece na hora. Se o número muda depois que o turno fechou, aquele número não serviu para decidir. Serviu para explicar. Explicação não devolve disponibilidade operacional.
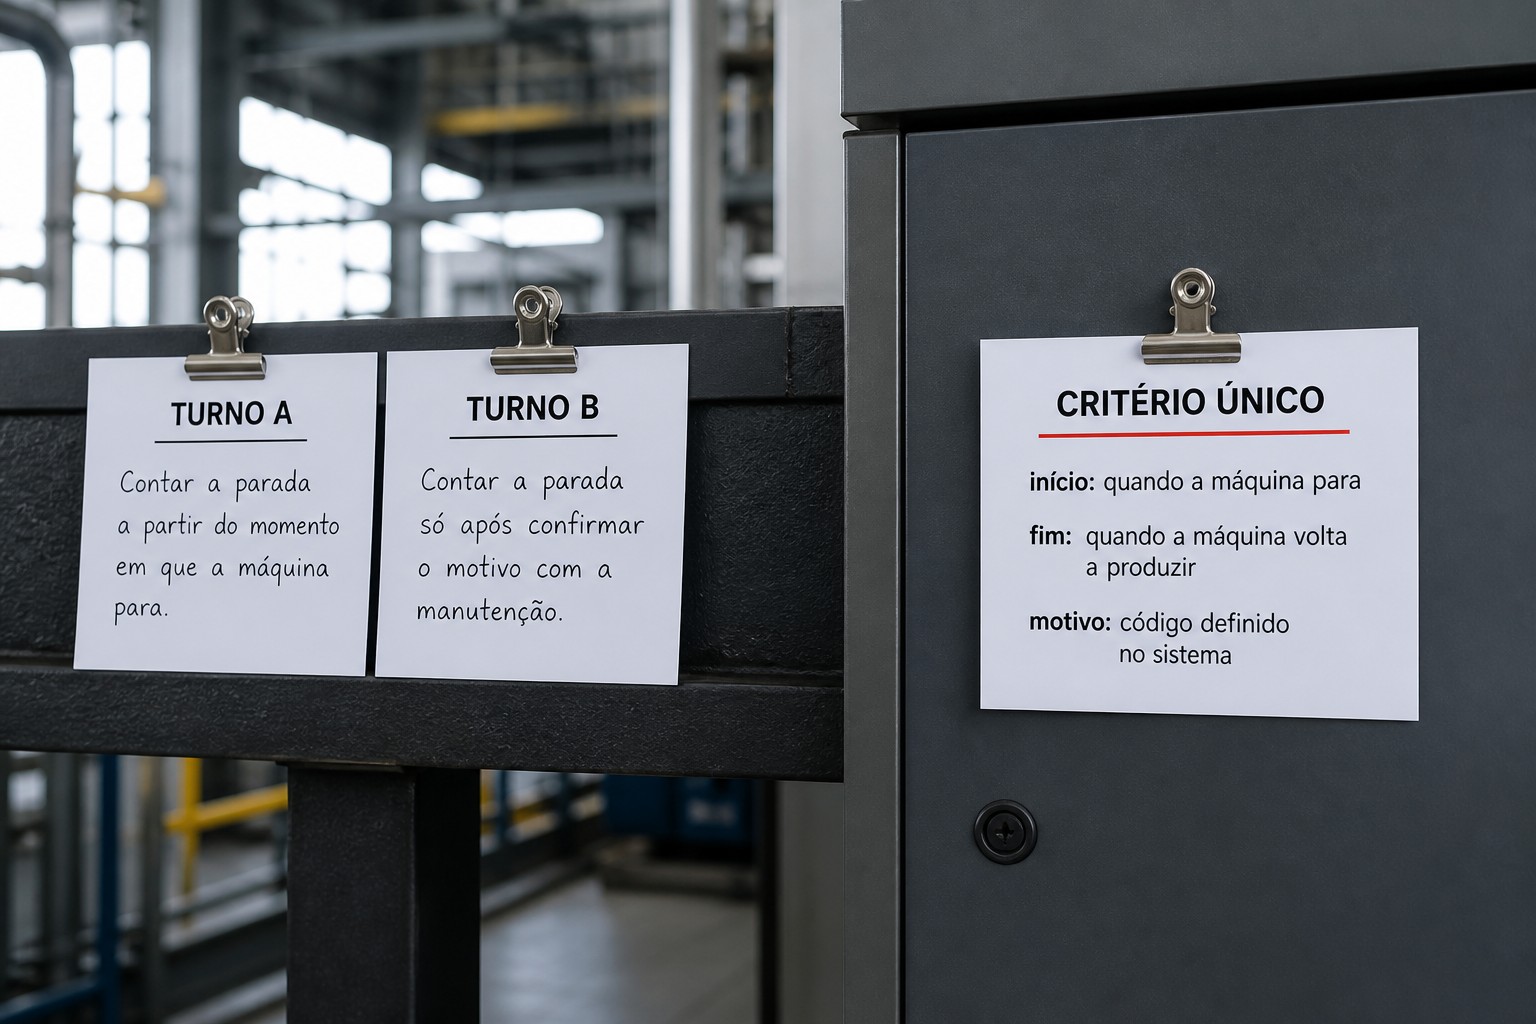
O segundo corte é a comparação entre turnos. Se turno A e turno B não conseguem explicar a mesma parada com a mesma lista, a régua ainda não existe. Existe hábito de equipe.
Os três critérios que separam número de gestão
O primeiro critério é o relógio único. Máquina, supervisor e PCP olham o mesmo instante. Sem relógio único, a disponibilidade operacional vira reunião de conciliação. Conciliação come a manhã e não muda o turno que já acabou.
O segundo critério é a lista curta de motivo. O operador escolhe na hora entre poucas opções: manutenção, material, qualidade, operação, troca. Lista longa empurra tudo para “outros”. “Outros” não entra em plano de ação.
O terceiro critério é a janela de reação. Não basta registrar. Alguém precisa saber que a interrupção passou de um tempo combinado. Em operação acompanhada pela MOCX, o tempo de reação a uma máquina parada caiu de 40 para 7 minutos quando o aviso chegou na hora, não no papel. Esse salto não é discurso de indicador. É critério: o número existe para encurtar a espera.
Esses três critérios — relógio, motivo, reação — separam a disponibilidade operacional de relatório da disponibilidade operacional de turno. A que não fecha esses três continua sendo arquivo.
Quem busca eficiência operacional no chão já viveu a versão torta: o indicador sobe no papel e a expedição continua atrasada. O critério que falta quase sempre é o relógio, não a fórmula.
Como padronizar o critério entre turnos
Padronizar não é mandar e-mail. É combinar três coisas em uma reunião curta com produção, manutenção e PCP — e testar na linha que dói.
Combine o que conta como tempo disponível. Inclui ou não a espera até a manutenção chegar? Inclui ou não a troca planejada? Sem essa frase escrita, cada turno inventa a própria regra.
Combine a lista de motivo. Cinco opções bastam no começo. Se a lista passar de dez, o operador empurra para “outros” e a disponibilidade operacional herda o vício do papel.
Combine o tempo a partir do qual o supervisor precisa ser avisado. Sem esse tempo, o registro só arquiva mais rápido. Com esse tempo, a espera vira gestão.
Depois, rode uma semana na mesma linha com turno A e turno B. Compare interrupções longas, motivo e hora de início. Se as respostas divergirem no mesmo tipo de evento, o critério ainda não pegou. Volte à lista e ao relógio.
O monitoramento de produção em tempo real reforça o mesmo ponto: sem evento carimbado enquanto o turno corre, a padronização vira discurso de reunião.
Caminhos para medir sem esperar o fechamento
Há mais de um caminho. O que muda é o grau de atraso que a fábrica aceita.
O caminho da planilha no fim do turno é o mais comum e o mais atrasado. Serve para arquivo. Não serve para reação. O gerente que ainda está aqui já desconfia disso.
O caminho do apontamento assistido na linha reduz o atraso, mas ainda depende de alguém lembrar de tocar a tela. Microinterrupção de dois minutos continua sumindo. Disponibilidade operacional aparente sobe. Expedição não.
O caminho da coleta no sinal da máquina, com motivo curto na hora e aviso ao supervisor, é o que fecha os três critérios. A disponibilidade operacional deixa de ser projeto de escritório e vira rotina de turno. A fábrica passa a discutir causa ainda hoje, não volume ontem.
Nenhum caminho pede nome de fornecedor na mesa. Pede teste. Escolha uma linha. Combine o ciclo e o que conta como disponível. Combine a lista de motivo. Combine o tempo de aviso. Rode uma semana. Compare peças boas, horas de máquina e extra. Se o extra cair e o volume do plano se sustentar, o critério pegou.
Se o extra continuar igual e o número “melhorar”, o critério não pegou. O indicador está escondendo interrupção. Volte ao relógio.
O que muda no PCP e na manutenção com a mesma régua
O PCP planeja com capacidade que o papel promete. Quando a disponibilidade operacional usa o mesmo relógio da linha, a capacidade deixa de ser desejo. A ordem passa a caber no turno que realmente existe, não no turno da conta da véspera.
A manutenção ganha hora de início. Sem hora de início, ninguém mede espera até a equipe chegar. A briga fica entre produção e manutenção. Com hora de início, a conversa vira fila, peça e prioridade. O indicador para de ser arma e passa a ser pauta.
Há um efeito de gente que o gerente já sentiu. Turno A e turno B param de ser incomparáveis. O critério é o mesmo. A gestão deixa de comparar pessoas e passa a comparar a mesma régua. A disponibilidade operacional só madura quando essa comparação deixa de doer na reunião e passa a doer na causa.
O comercial sente o terceiro efeito, mais tarde: prazo prometido com capacidade real. Menos recuo. Menos extra para cumprir o que o papel já tinha vendido. Isso não aparece só no gráfico. Aparece na confiança do prazo.
Erros que mantêm a briga de número
O primeiro erro é mudar a regra depois do turno para “fechar” o dia. A disponibilidade operacional que precisa de ajuste noturno está medindo o desejo da reunião, não a linha.
O segundo erro é lista de motivo longa. O operador não escolhe trinta opções sob pressão. Ele escolhe “outros”. “Outros” não se ataca.
O terceiro erro é comparar turnos sem o mesmo corte. Se um turno exclui troca e o outro inclui, a conversa vira moral. Moral não melhora máquina.
O quarto erro é tratar microinterrupção como ruído. Ruído que se repete é perda. Perda sem carimbo some do relatório e sobra no extra.
O quinto erro é começar pela tela sem acordo. Sem relógio, motivo e janela de reação, qualquer painel digitaliza o vício. A disponibilidade operacional continua opinião.
Esses cinco erros não pedem projeto novo para aparecer. Pedem uma semana de observação honesta. O MOCX StrategyOEE parte do oposto: critério único primeiro, tela depois.
Perguntas que o gerente faz
Como saber se a disponibilidade operacional é a mesma entre turnos?
Peça a dois turnos o motivo, a duração e a hora de início da mesma parada. Se as respostas divergirem no mesmo evento, a régua ainda não existe. Existe hábito de equipe.
O que entra e o que sai do cálculo?
O que a planta combinar por escrito. A regra precisa ser a mesma para todos os turnos. Se a espera até a manutenção chegar contar em um turno e não no outro, a comparação é falsa.
Apontamento manual resolve o critério único?
Resolve só se o relógio e a lista curta existirem na hora do evento. Se o apontamento for no fim do turno, a disponibilidade operacional herda a memória. Memória não padroniza.
Por que o tempo de reação importa tanto?
Porque registrar sem avisar só arquiva mais rápido. Com aviso no tempo combinado, a espera cai. Em operação acompanhada pela MOCX, a reação a máquina parada foi de 40 para 7 minutos quando o aviso chegou na hora.
Vale começar por todas as linhas?
Não. Comece pela linha que mais derruba o plano. Se a disponibilidade operacional nascer numa linha que quase não para, o número fica bonito e a fábrica não acredita. Nasce na linha que dói.
O que eu levo para a reunião das 8h?
Leve a interrupção mais longa, a hora de início e o motivo escolhido na hora. Se a sala discutir opinião em vez desses três, o critério ainda não pegou. Volte ao relógio.
O próximo passo é de teste, não de compra. Escolha uma linha, combine os três critérios e rode uma semana com turno A e turno B. Se a comparação doer na causa e não na pessoa, a disponibilidade operacional começou a servir.
Quem quiser um recorte frio das perdas do próprio chão pode pedir um diagnóstico de OEE. Serve para ver o tamanho do furo e se o critério único já existe na prática. O texto seguinte desta série trata do momento em que a planilha não recupera mais a disponibilidade e a planta precisa de calendário.