


A manutenção autônoma na indústria responde a uma pergunta direta: quem opera a máquina pode, com treinamento e rotina padronizada, prevenir boa parte das falhas antes que elas parem a linha. A manutenção autônoma transfere ao operador tarefas básicas de limpeza, inspeção, lubrificação e pequenos ajustes, liberando a equipe de manutenção para problemas técnicos mais complexos. Essa prática não substitui a manutenção preventiva, a corretiva ou a preditiva: ela reduz o volume de pequenas falhas que normalmente chegam até o time técnico, folgando a agenda para intervenções de maior complexidade. A MOCX StrategyOEE acompanha esse processo de perto, porque cada parada evitada no chão de fábrica aparece diretamente no indicador de OEE. Quando o operador identifica um vazamento de óleo, um parafuso solto ou um ruído anormal antes que isso gere quebra, o ganho de disponibilidade é real e mensurável, mesmo que pequeno em cada ocorrência isolada. Este guia sobre o tema explica o que é o conceito, como funciona o mecanismo por camadas, quais passos reproduzíveis uma fábrica brasileira pode seguir para implementar, e também quando essa abordagem, isoladamente, não é suficiente para resolver o problema de disponibilidade da planta.
O Que É Manutenção Autônoma na Indústria
Essa prática é um dos pilares do TPM (Total Productive Maintenance) em que o próprio operador do equipamento assume tarefas de primeiro nível de cuidado: limpeza, inspeção visual, lubrificação, reaperto de parafusos e ajustes simples, seguindo um padrão escrito e treinado previamente pela engenharia de manutenção. A diferença central em relação ao modelo tradicional está na responsabilidade: no modelo autônomo, o operador deixa de ser apenas quem aciona a máquina e passa a ser o primeiro sensor humano de anomalias no processo produtivo. Isso não elimina a equipe técnica de manutenção, que continua responsável por intervenções mecânicas, elétricas, por manutenção corretiva e por planos de manutenção preventiva ou preditiva já programados no calendário da planta. A importância prática está na velocidade de detecção: um operador treinado percebe uma vibração estranha, um aquecimento fora do padrão ou um vazamento ainda no início do turno, muito antes de esse sinal se tornar uma parada não planejada que compromete a meta do dia. Fábricas que implementam esse modelo de forma estruturada tendem a reduzir o número de chamados simples abertos para a equipe de manutenção, permitindo que o PCM da manutenção direcione recursos escassos para falhas de maior complexidade e maior impacto sobre o OEE da linha.
Como Funciona o Mecanismo da Manutenção Autônoma
O mecanismo dessa prática segue uma lógica de camadas progressivas, não uma lista solta de tarefas aplicadas de uma só vez. Primeiro, existe a etapa de limpeza inicial, em que o operador limpa profundamente o equipamento e, ao fazer isso, identifica sujeira, vazamentos e pontos de desgaste que antes passavam despercebidos durante a operação normal. Em seguida, vem a eliminação das fontes de contaminação e das áreas de difícil acesso, para que a limpeza deixe de ser um retrabalho constante e passe a ser uma rotina rápida. A terceira camada estabelece padrões provisórios de limpeza, inspeção e lubrificação, com tempos estimados, frequência e responsáveis claramente definidos no documento de trabalho. A quarta camada introduz a inspeção geral, etapa em que o operador aprende a reconhecer o funcionamento normal do equipamento para conseguir identificar desvios com segurança.
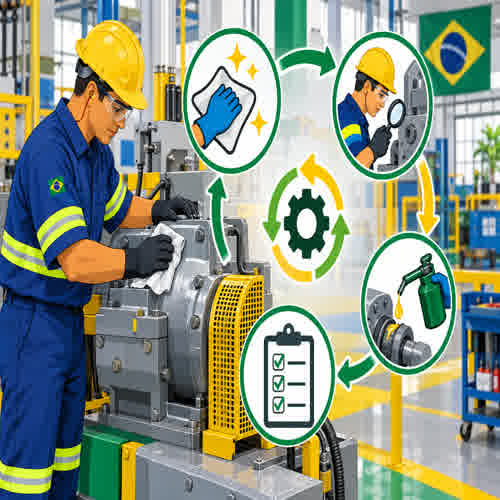
A quinta camada consolida essa inspeção já incorporada à rotina diária, com um checklist próprio por posto de trabalho, revisado periodicamente pela engenharia. Esse mecanismo funciona porque transforma conhecimento tácito do operador, que antes ficava apenas na experiência individual de cada turno, em um padrão documentado, visual e repetível por qualquer pessoa treinada. Sem essa documentação, a rotina se degrada rapidamente quando há troca de turno ou rotatividade de pessoal; por isso, o registro formal do padrão é parte inseparável do método, não uma formalidade burocrática opcional.
Passo a Passo: Como Implementar Manutenção Autônoma na Indústria
Passo 1 — Escolher uma linha piloto
Antes de expandir essa prática para toda a planta, selecione uma linha ou célula com histórico relevante de pequenas paradas e operadores dispostos a colaborar com a mudança de rotina. O piloto reduz risco organizacional e gera evidência interna concreta antes de qualquer decisão de investimento maior, inclusive quanto ao tempo de dedicação dos operadores fora de suas tarefas habituais de produção.
Passo 2 — Fazer a limpeza inicial documentada
Organize um mutirão de limpeza profunda no equipamento escolhido, registrando fotograficamente cada ponto de vazamento, desgaste ou sujeira recorrente encontrado durante o processo. Essa etapa gera a lista inicial de problemas que o método deve resolver nas fases seguintes do projeto.
Passo 3 — Eliminar fontes de contaminação
Para cada ponto identificado na etapa anterior, defina uma ação corretiva concreta: uma proteção física, uma troca de vedação, uma mudança de rota de cabos ou mangueiras. O objetivo é reduzir progressivamente o tempo necessário para manter o equipamento limpo no dia a dia operacional.
Passo 4 — Criar padrões provisórios de limpeza e lubrificação
Escreva um padrão simples, com frequência, tempo estimado e responsável nomeado, para cada tarefa de limpeza, inspeção e lubrificação definida até aqui. O padrão deve caber em uma única página e ficar visível junto ao equipamento, ao alcance do operador.
Passo 5 — Treinar o operador para inspeção geral
Capacite a equipe para reconhecer o funcionamento normal da máquina: temperatura típica, ruído esperado, nível de vibração e folgas consideradas normais em operação. Esse treinamento específico é o que diferencia manutenção autônoma de uma simples lista de limpeza sem critério técnico.
Passo 6 — Integrar o checklist à rotina e ao indicador de OEE
Formalize o checklist de inspeção autônoma dentro da rotina diária de produção e conecte os achados ao sistema de apontamento já usado pela equipe. Quando esse processo está integrado ao monitoramento de OEE em tempo real, cada anomalia detectada precocemente vira um dado comparável ao longo do tempo, e não apenas um relato informal esquecido.
Passo 7 — Revisar e expandir com base em evidência
Depois de um ciclo completo no piloto, avalie número de pequenas falhas evitadas, tempo médio de resposta e nível de aceitação da equipe antes de expandir essa abordagem para outras linhas da planta. Ajuste o padrão com o que a linha piloto realmente mostrou na prática, em vez de copiar um modelo genérico de outra fábrica ou setor, documentando também as exceções encontradas no caminho.
Manutenção Autônoma: Quando Usar e Quando Não Usar
| Critério | Favorece manutenção autônoma | Exige manutenção técnica especializada |
|---|---|---|
| Tipo de falha | Limpeza, lubrificação, folgas simples, reaperto | Falha elétrica, hidráulica ou estrutural |
| Complexidade do ajuste | Baixa, sem abertura de componentes críticos | Alta, requer calibração ou peça sobressalente |
| Risco de segurança | Baixo, com equipamento desenergizado quando necessário | Alto, exige bloqueio e qualificação formal |
| Frequência | Diária ou por turno, tarefas curtas | Programada por plano de manutenção preventiva |
Comparado ao método manual tradicional, o ganho dessa prática aparece justamente nessa redistribuição de esforço. O método manual tradicional deixa toda a detecção de anomalia concentrada na equipe de manutenção, que só percebe o problema quando ele já gerou parada ou abriu um chamado formal. Com essa abordagem bem implementada, o primeiro nível de detecção passa para quem está o turno inteiro junto do equipamento, reduzindo o tempo entre o sinal inicial e a ação corretiva. A diferença prática não é eliminar a equipe técnica, e sim redistribuir esforço: menos chamados simples na fila, mais tempo disponível para diagnóstico de causa raiz em falhas recorrentes. A MOCX StrategyOEE ajuda a tornar essa diferença visível, registrando em tempo real se as pequenas paradas associadas a limpeza, lubrificação e ajuste estão diminuindo depois da implantação do programa na planta. Um exemplo hipotético ilustra o padrão: em uma linha fictícia de envase com paradas frequentes por sujeira em sensores, a adoção do checklist de inspeção autônoma reduziu, em um ciclo de piloto simulado, o número de chamados simples abertos por turno — um resultado ilustrativo, não um compromisso de desempenho replicável em qualquer planta.
Conclusão: O Que Fica da Manutenção Autônoma
A manutenção autônoma na indústria funciona quando é tratada como método estruturado, com padrão escrito, treinamento real e checklist integrado à rotina diária, e não como uma campanha pontual de limpeza geral. Cinco pontos resumem o que foi mostrado neste guia: primeiro, o programa transfere tarefas de primeiro nível ao operador, sem substituir a equipe técnica de manutenção; segundo, o mecanismo evolui em camadas progressivas, da limpeza inicial até a inspeção autônoma consolidada; terceiro, um piloto bem documentado reduz risco organizacional antes de qualquer expansão para outras linhas; quarto, nem toda falha é candidata a esse modelo, e a tabela de critérios ajuda a equipe a decidir caso a caso; quinto, a integração com indicadores de OEE é o que torna o ganho visível e discutível em reunião de resultado mensal. A MOCX StrategyOEE apoia essa jornada ao conectar os apontamentos do piso de fábrica ao indicador de disponibilidade, permitindo acompanhar se o programa está, de fato, reduzindo pequenas paradas ao longo dos meses. Para aprofundar o contexto dos oito pilares do TPM nos quais esse modelo se encaixa, veja o guia de manutenção produtiva total. Como leitura de referência sobre o indicador que mede esse ganho de disponibilidade, o livro OEE Aplicado, de José Braga Periard, disponível na Amazon Brasil, detalha a lógica de cálculo usada ao longo deste texto. Se o próximo passo for conectar esses ganhos a um indicador de disponibilidade acompanhado em tempo real, o guia como começar a implantação de OEE explica, de forma condicionada ao contexto de cada planta, os passos iniciais desse processo com a MOCX StrategyOEE.