Em uma frase: na comparação MES vs planilhas de produção, o MES coleta dados do chão de fábrica em tempo real e os transforma em decisão durante o turno, enquanto a planilha depende de digitação manual e só mostra o resultado depois que o turno já terminou. Para fábricas pequenas, a planilha ainda pode ser suficiente. Para operações com múltiplas linhas e turnos, o atraso da planilha vira custo invisível, acumulado em paradas não registradas e decisões tomadas tarde demais. A MOCX StrategyOEE acompanha fábricas que migraram de um modelo para o outro e documenta esse ponto de virada com clareza: o problema não é a planilha em si, é o momento em que ela deixa de representar a operação real.
O que é MES e Planilha de Produção, na prática
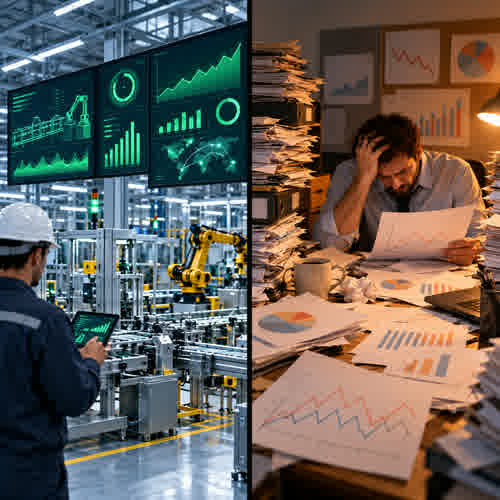
Um MES (Manufacturing Execution System) registra, em tempo real, o que acontece em cada máquina e em cada ordem de produção — status, tempo de ciclo, parada, motivo, quantidade boa e quantidade com defeito — e disponibiliza o dado imediatamente para quem decide. A planilha de produção é um registro manual: um operador digita os números ao final do turno, e alguém consolida o arquivo depois, normalmente no dia seguinte. A diferença central nessa comparação não é apenas tecnológica — é temporal. O MES fecha o ciclo entre evento e decisão em minutos; a planilha fecha esse ciclo em horas ou dias.
Essa defasagem tem nome técnico: lag de informação. Quanto maior o lag, menor a chance de a equipe agir sobre a causa raiz de uma parada enquanto ela ainda acontece. Em fábricas com vários turnos, o mesmo problema pode se repetir sem que ninguém perceba o padrão, porque cada apontamento fica isolado em uma célula de planilha, sem cruzamento automático com os demais. É esse lag que torna essa discussão relevante para qualquer gestor que já sentiu a sensação de “descobrir tarde demais” um problema recorrente.
MES e Planilha de Produção: Tabela Comparativa
A tabela abaixo resume os critérios mais relevantes para decidir entre MES vs planilhas de produção, incluindo os custos ocultos que normalmente não entram na conta inicial.
| Critério | Planilhas de Produção | MES (ex.: MOCX StrategyOEE) |
|---|---|---|
| Latência da informação | Horas a dias (apontamento manual + consolidação) | Segundos a minutos (captura automática ou assistida) |
| Erro de digitação | Alto — depende de memória e disciplina do operador | Baixo — registro direto de evento, menos intervenção humana |
| Cruzamento entre linhas/turnos | Manual, demorado, sujeito a versões divergentes do arquivo | Automático, mesma base de dados para toda a planta |
| Rastreabilidade de decisão | Fraca — difícil provar quando um dado foi conhecido | Forte — histórico de eventos com data e hora |
| Custo direto inicial | Baixo (Excel ou Google Sheets já disponíveis) | Depende de escopo; processo de implantação estruturado |
| Custo oculto | Horas de consolidação manual, retrabalho, decisões tardias, paradas não identificadas | Curva de adoção inicial da equipe; necessidade de padronizar motivos de parada |
| Escalabilidade | Degrada rapidamente acima de poucas linhas ou turnos | Mantém desempenho ao adicionar linhas, plantas ou turnos |
| Auditoria para ISO/clientes | Difícil comprovar integridade do histórico | Log de eventos consultável, íntegro e exportável |
O custo oculto mais citado por gestores industriais é o tempo de consolidação: alguém — muitas vezes um encarregado ou analista — passa parte do turno seguinte reconciliando arquivos, em vez de agir sobre o problema atual. Esse tempo não aparece como “custo de planilha” em nenhum centro de custo, mas consome horas de uma função que poderia estar resolvendo gargalo. Essa tabela resume, de forma autocontida, por que a decisão entre MES e planilha raramente se reduz a uma questão de preço de licença.
Por Que Escolher MES em vez de Planilhas de Produção
A decisão entre os dois modelos raramente é binária no primeiro momento — a maioria das fábricas brasileiras começa com planilha, porque é o caminho de menor atrito inicial. O ponto de virada normalmente aparece quando um destes sinais se repete: paradas recorrentes sem causa raiz identificada, divergência entre o que a planilha mostra e o que a linha realmente produziu, ou dificuldade de comparar turnos e linhas com a mesma régua de medição.
Quando esses sinais aparecem, migrar de planilhas para MES faz sentido por três motivos. Primeiro, o registro do evento acontece no momento em que ele ocorre, não na memória de alguém horas depois — isso reduz o viés de recordação. Segundo, o cruzamento entre disponibilidade, performance e qualidade (os três componentes do OEE) passa a ser automático, eliminando a etapa manual de juntar planilhas para montar um indicador único. Terceiro, a padronização de motivos de parada cria uma base comparável entre turnos, linhas e plantas — algo que a planilha livre, sem estrutura fixa, dificilmente sustenta.
A MOCX StrategyOEE foi desenhada para capturar esse momento de virada sem exigir troca abrupta de toda a operação: a integração com o chão de fábrica e com o ERP existente permite que o MES conviva com os processos já em uso, substituindo gradualmente a planilha como fonte de verdade. Na prática, essa migração acontece em camadas, não em um único corte.
Há também um critério de decisão simples: o tamanho da operação. Uma linha única, com um turno e poucos produtos, pode conviver bem com uma planilha organizada por bastante tempo. O cálculo muda quando entram múltiplas linhas, turnos ou produtos, ou exigência de rastreabilidade para auditoria externa — nesses casos, essa comparação tende a pender para o MES, porque o custo de manter a planilha consistente cresce mais rápido que o custo de implantar o sistema.
Quando Usar Cada Abordagem — e Quando Não Usar
Ao decidir entre MES vs planilhas de produção, planilhas continuam sendo uma escolha razoável quando a operação é pequena, tem poucas variáveis a cruzar e não depende de rastreabilidade formal para clientes ou certificações. Nesse cenário, investir em MES pode ser prematuro — o custo de implantação e de mudança de hábito pode superar, no curto prazo, o ganho de velocidade de informação.
Por outro lado, nesse debate, planilhas não devem ser mantidas como fonte única de verdade quando: a fábrica opera em múltiplos turnos com necessidade de comparação entre eles; existe exigência de auditoria (ISO, clientes, órgãos reguladores) sobre a integridade do histórico de produção; o número de paradas recorrentes não identificadas já compromete metas de disponibilidade; ou a equipe gasta mais tempo consolidando dados do que agindo sobre eles. Nessas condições, adiar a decisão de migrar para um MES tende a aumentar o custo oculto acumulado, mesmo que o custo direto da planilha continue parecendo zero.
Um método simples para decidir: liste, durante duas semanas, quanto tempo a equipe gasta consolidando dados manualmente; quantas decisões foram tomadas com mais de 24 horas de atraso; e quantas paradas não tiveram causa raiz identificada por falta de dado confiável. Se os três números forem relevantes, essa análise já deu a resposta prática.
Como Avaliar e Migrar de Planilhas para MES
Depois de entender os critérios dos dois modelos, o passo seguinte é mapear o estado atual: quais planilhas existem, quem as alimenta, com que frequência, e quais decisões dependem diretamente delas. Esse mapeamento evita que o MES seja implantado em paralelo a planilhas que continuam sendo usadas “por garantia” — uma armadilha comum que duplica trabalho em vez de eliminá-lo.
Um processo de avaliação típico, sujeito a ajuste conforme a maturidade da planta, segue esta sequência: (1) delimitar um piloto em uma linha representativa; (2) padronizar os motivos de parada antes de ligar qualquer sensor ou integração; (3) validar, por amostragem, se o dado capturado pelo MES corresponde ao observado na linha; (4) comparar, lado a lado, o indicador do MES com o que a planilha anterior reportava, por duas a três semanas; (5) ampliar para outras linhas somente depois que o piloto comprovar consistência. Prazos de implantação variam conforme escopo, integração com ERP existente e maturidade de dados da planta — são processos condicionados à disponibilidade de informação e à aderência da equipe, nunca garantias fechadas antecipadamente.
Durante a transição, mantenha um critério simples: nenhuma planilha deve ser desligada antes que o MES demonstre, no piloto, dados coerentes com a realidade da linha. Essa disciplina reduz o risco de trocar uma fonte de erro (planilha desatualizada) por outra (MES mal calibrado). Quem já passou por essa mudança — incluindo fábricas acompanhadas pela MOCX StrategyOEE — recomenda tratar o piloto como etapa de validação, não como formalidade antes do “verdadeiro” projeto.
Para quem quer aprofundar o racional técnico por trás da métrica que normalmente motiva essa migração, o livro OEE Aplicado, de José Braga Periard, disponível na Amazon Brasil, detalha como disponibilidade, performance e qualidade se conectam na prática industrial — um bom complemento para quem está avaliando o lado prático dessa escolha antes de sair da planilha. Para contexto sobre os diferentes perfis de sistema MES disponíveis no mercado, vale também consultar o guia sobre tipos de MES e como escolher a solução ideal, e para quem já avalia o retorno financeiro dessa migração, o guia de ROI de MES: como calcular e justificar o investimento complementa esta análise.
Conclusão: MES e Planilha de Produção em Resumo
Encerrando a comparação MES vs planilhas de produção, cinco pontos resumem o que foi discutido neste artigo: primeiro, a diferença central é temporal — o MES fecha o ciclo entre evento e decisão em minutos, a planilha em horas ou dias. Segundo, planilhas continuam adequadas para operações pequenas, com poucas variáveis e sem exigência formal de rastreabilidade. Terceiro, o custo oculto da planilha cresce com o número de linhas, turnos e produtos, mesmo que o custo direto pareça zero. Quarto, a migração bem-sucedida passa por um piloto validado antes de qualquer desligamento de planilha, nunca por uma troca abrupta. Quinto, o critério mais confiável para decidir é medir, por duas semanas, o tempo gasto consolidando dados e o número de decisões tomadas com atraso relevante.
A MOCX StrategyOEE acompanha esse processo de avaliação dessa decisão lado a lado com equipes industriais que precisam decidir, com dados e sem promessa de resultado garantido, se e quando vale a pena migrar. Se a sua fábrica já reconhece os sinais descritos aqui — paradas recorrentes sem causa identificada, divergência entre planilha e realidade de linha, ou tempo excessivo de consolidação manual — o próximo passo natural é avaliar como funciona, na prática, um sistema MES de produção aplicado à sua operação, e comparar esse caminho com o que hoje já é feito via apontamento de produção manual ou digital.