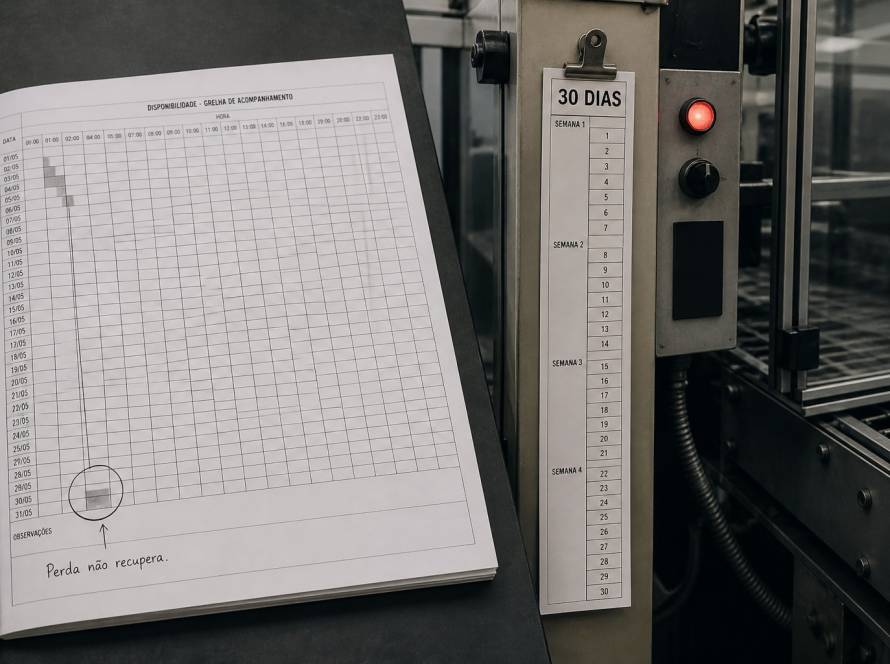

Monitoramento de OEE é o passo seguinte para uma indústria que já compreende a fórmula do indicador, mas ainda depende de apontamentos manuais, planilhas e análises feitas depois do turno. Saber como calcular OEE corretamente, combinando disponibilidade, performance e qualidade, é importante. Porém, quando os dados chegam tarde, a equipe descobre a perda depois que ela já afetou a produção.
Neste guia de meio de funil, você vai entender como comparar formas de coleta, quais recursos realmente importam em uma solução e como organizar uma implantação segura. O objetivo não é substituir a experiência da equipe industrial. É dar velocidade e contexto para que operadores, líderes e gestores atuem sobre as causas que reduzem a eficiência.
A MOCX Strategy OEE transforma sinais do processo em informações úteis para a rotina industrial, permitindo que o indicador deixe de ser apenas um número no fechamento e passe a orientar decisões durante a operação.
O que muda com o monitoramento de OEE em tempo real?
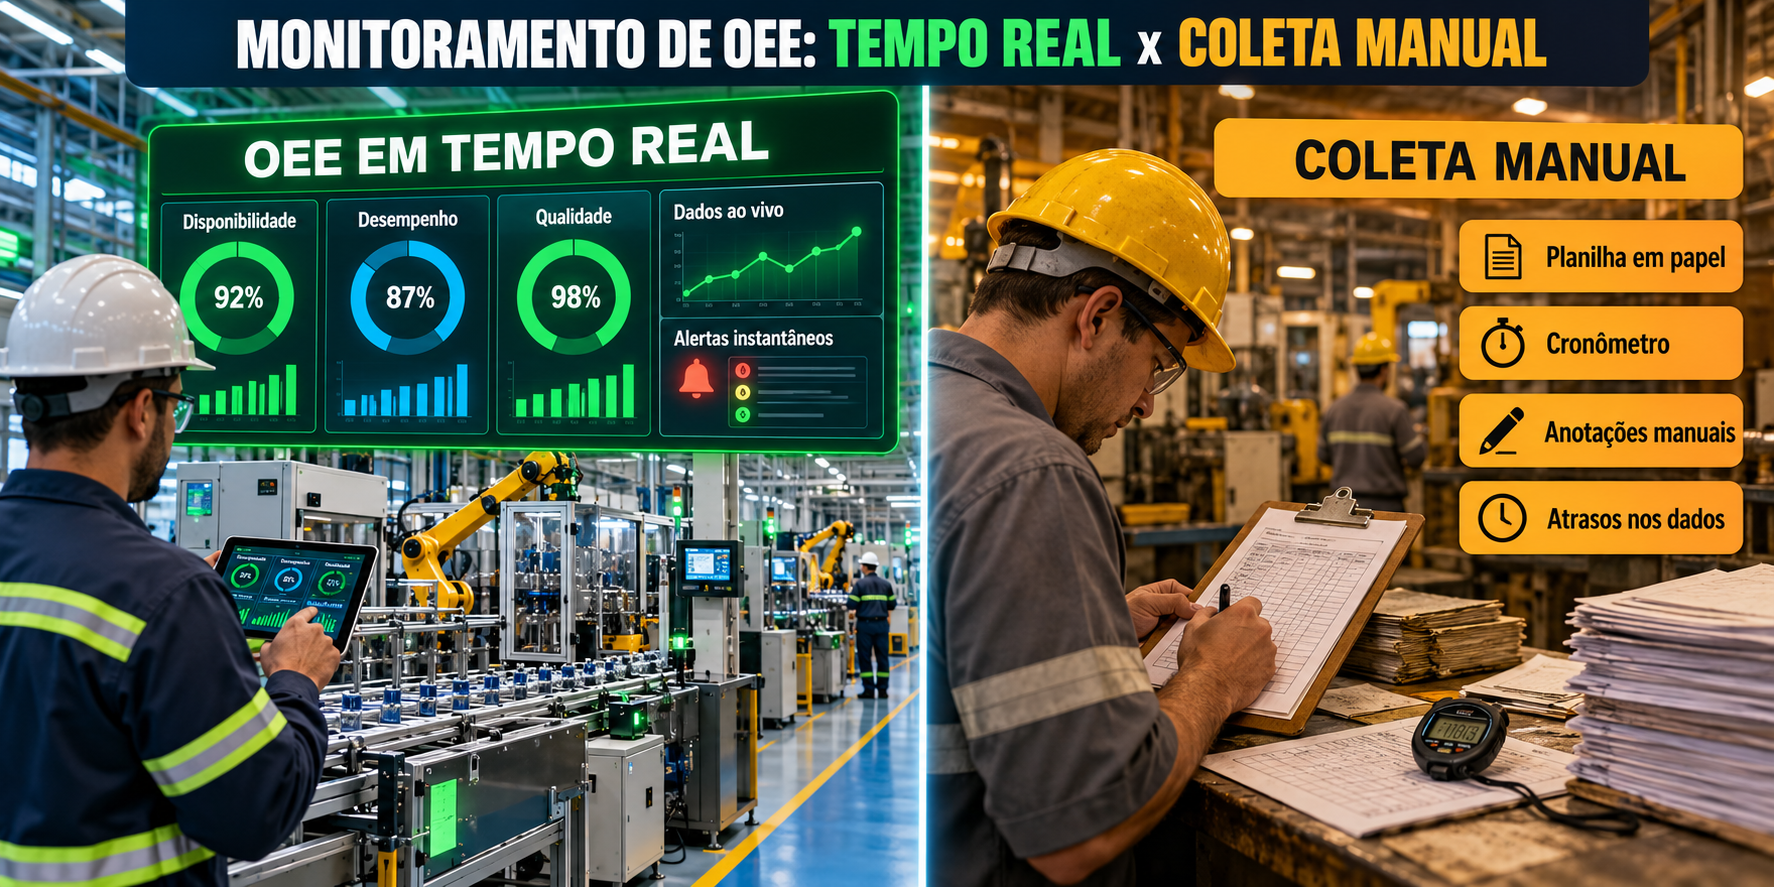
Com o monitoramento de OEE, a coleta passa a acompanhar o ritmo da produção. Para aprofundar a aplicação do indicador no processo fabril, uma referência complementar é o livro OEE Aplicado, de José Braga Periard, disponível na Amazon Brasil. Tempos de ciclo, estados de máquina, quantidades produzidas, refugos e motivos de parada podem ser organizados em uma linha do tempo comum. A equipe visualiza a situação atual e não apenas um retrato elaborado horas depois.
Isso muda a conversa de gestão. Em vez de perguntar somente “qual foi o OEE?”, a liderança consegue investigar “qual perda está ativa?”, “há quanto tempo ela ocorre?”, “qual equipamento foi afetado?” e “qual ação precisa ser priorizada agora?”. O indicador passa a conectar análise, resposta e aprendizado.
Da medição histórica para a gestão da rotina
Um relatório histórico é útil para comparar períodos e identificar tendências. Ele não é suficiente, sozinho, para apoiar uma reação durante o turno. O OEE em tempo real reduz esse atraso e cria uma rotina baseada em exceções: a equipe concentra atenção nos pontos fora do padrão, enquanto o sistema mantém o acompanhamento contínuo.
O ganho central não está apenas na automação da fórmula. Está na capacidade de contextualizar cada perda. Um mesmo percentual pode esconder realidades distintas, como microparadas recorrentes, velocidade abaixo do padrão, falta de material, setup prolongado ou variação de qualidade.
Monitoramento de OEE manual ou automatizado: como comparar?
A escolha não deve ser feita por uma lista genérica de funcionalidades. Ela precisa considerar frequência de atualização, confiabilidade da coleta, capacidade de classificação, facilidade de uso e conexão com a rotina de decisão. Uma planilha pode funcionar em uma operação pequena e estável, desde que exista disciplina de apontamento. O problema surge quando o volume e a velocidade dos eventos ultrapassam a capacidade de registrar e interpretar tudo.
Coleta manual de dados
O monitoramento de OEE manual costuma começar com formulários, quadros de produção ou planilhas. Ele permite aprender quais eventos precisam ser acompanhados e pode ajudar a padronizar conceitos. Ao mesmo tempo, exige esforço constante dos operadores e dos responsáveis pela consolidação. Pequenas paradas tendem a desaparecer do registro, e a classificação pode variar conforme a pessoa ou o turno.
Outro limite é o tempo de resposta. Mesmo que a fórmula esteja correta, o dado pode chegar tarde para mudar o resultado do período. O esforço de preparar o relatório também compete com atividades de análise e solução de problemas.
Coleta semiautomática
No monitoramento de OEE semiautomático, parte dos dados vem diretamente das máquinas, enquanto a equipe informa contexto, como motivo da parada, produto, ordem ou ocorrência de qualidade. Essa combinação costuma ser adequada quando os sinais automáticos existem, mas a interpretação ainda depende do conhecimento operacional.
O principal cuidado é desenhar uma interação simples. Se o operador precisar navegar por muitas telas ou escolher entre dezenas de motivos parecidos, a informação perde qualidade. A tecnologia deve diminuir o trabalho de apontamento, não criar uma tarefa burocrática adicional.
Coleta automática integrada
O monitoramento de OEE automático utiliza sinais de controladores, sensores, sistemas supervisórios ou outras fontes disponíveis. Ela registra eventos com maior granularidade e reduz a dependência de lançamentos manuais. Ainda assim, automação não elimina a necessidade de governança: os sinais precisam ser interpretados, os padrões de velocidade precisam estar corretos e os motivos de perda precisam fazer sentido para quem atua no processo.
Por isso, o melhor monitoramento de OEE não é necessariamente aquele que captura o maior volume de dados. É aquele que transforma dados confiáveis em decisões claras, preservando o contexto industrial.
Sete critérios para avaliar uma solução de monitoramento de OEE
1. Qualidade e origem dos dados
Verifique de onde vêm os sinais e com que frequência são atualizados. Uma solução de monitoramento de OEE precisa distinguir produção, parada, velocidade reduzida e refugo sem criar interpretações contraditórias. Também deve deixar claro quando um valor foi coletado automaticamente e quando foi informado por uma pessoa.
2. Tratamento das pequenas paradas
Microparadas podem consumir uma parte relevante da capacidade e desaparecer em apontamentos manuais. Avalie se o sistema identifica eventos curtos, agrupa recorrências e permite investigar padrões por máquina, produto, turno ou período.
3. Gestão dos motivos de parada
Uma árvore de motivos precisa ser objetiva, padronizada e adequada ao processo. Categorias demais confundem; categorias genéricas demais impedem a análise. O monitoramento de OEE deve facilitar revisões sem destruir o histórico e permitir que cada área enxergue as causas sob sua responsabilidade.
4. Contexto de produção
O indicador precisa considerar produto, ordem, turno, equipe, velocidade de referência e demais variáveis que alteram a interpretação. Sem contexto, uma comparação pode sugerir queda de performance quando, na verdade, ocorreu uma mudança planejada de condição operacional.
5. Alertas orientados à ação
Alertas devem apontar situações relevantes e indicar o que precisa ser verificado. Um excesso de notificações gera fadiga e faz a equipe ignorar sinais importantes. Procure recursos que permitam configurar limites, responsáveis e escalonamento conforme a criticidade.
6. Facilidade de análise
Dashboards precisam responder às perguntas da rotina sem exigir exportações constantes. Pareto de perdas, linha do tempo, tendência, comparação por período e detalhamento de eventos são recursos úteis quando apresentados de forma simples. Cada tela deve apoiar uma decisão específica.
7. Escalabilidade e integração
Avalie como a solução cresce de uma máquina piloto para outras linhas e unidades. Considere diferentes equipamentos, protocolos e níveis de automação. Integrações devem ser planejadas conforme o valor operacional, evitando transformar a primeira etapa em um projeto excessivamente amplo.
Como implantar o monitoramento de OEE sem travar a operação
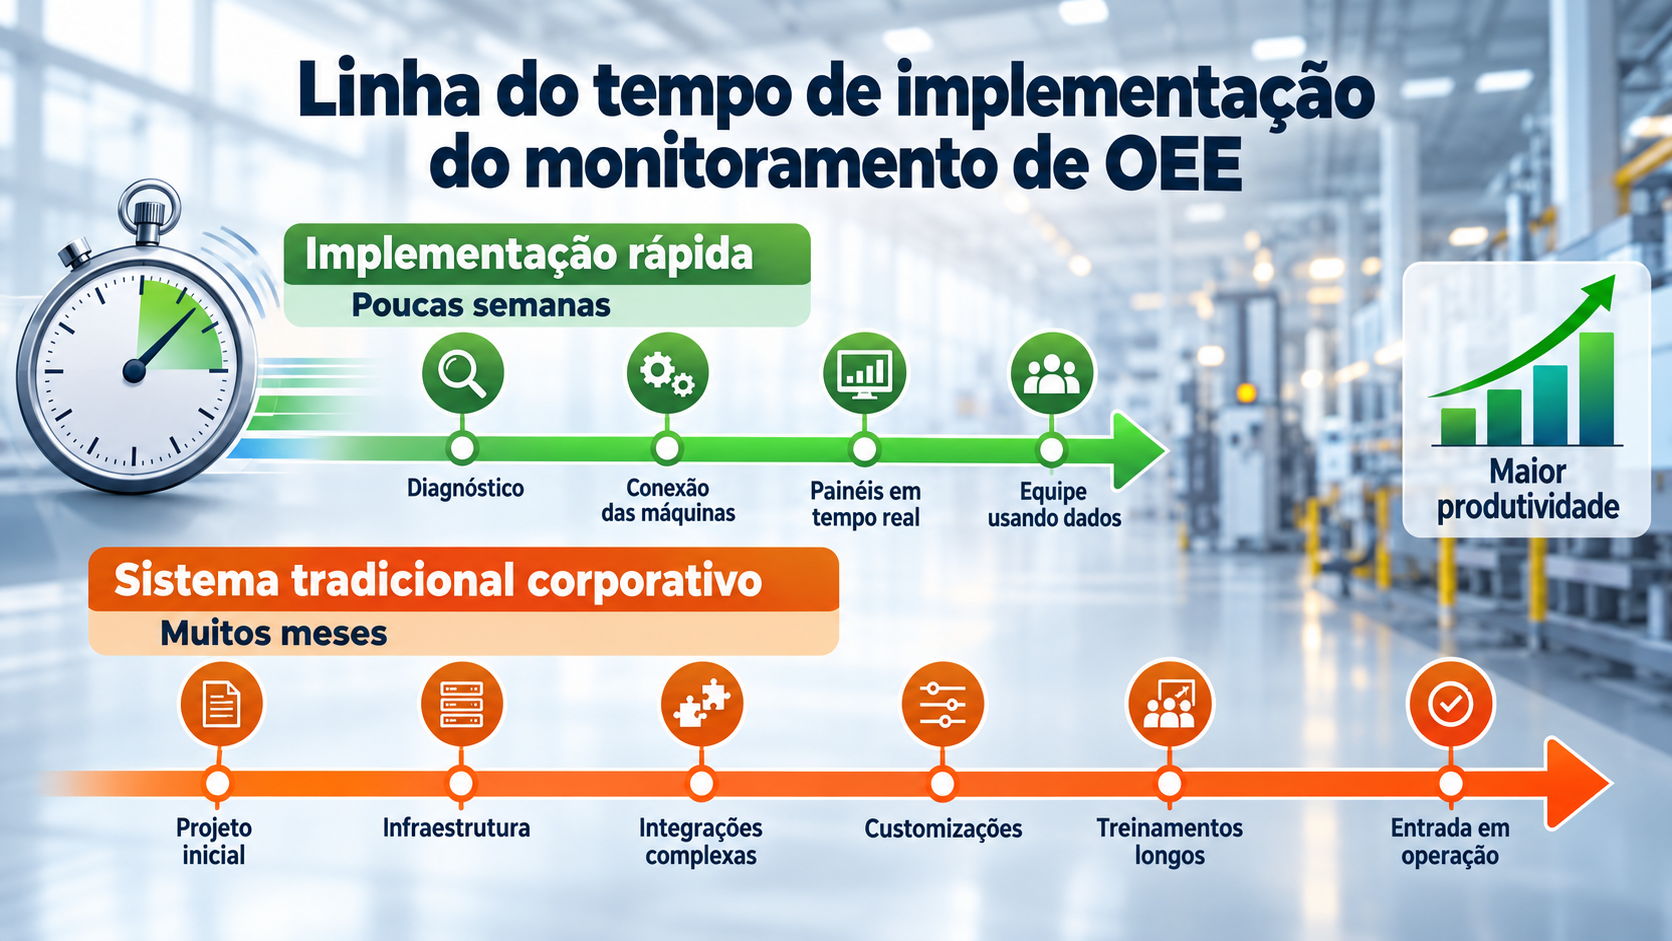
Uma implantação de monitoramento de OEE eficiente começa com escopo controlado e critério claro de sucesso. Tentar mapear toda a fábrica antes de validar o método aumenta o risco de atraso. O piloto deve ser representativo, mas pequeno o bastante para permitir ajustes rápidos.
Passo 1: escolha uma área piloto
Selecione uma máquina ou linha com relevância operacional, perdas conhecidas e equipe disponível para participar. Um ambiente completamente atípico dificulta a expansão. O piloto deve produzir aprendizados aplicáveis a outros pontos da operação.
Passo 2: valide a definição do indicador
Antes de automatizar, alinhe o que representa tempo programado, parada, produção boa, refugo e velocidade ideal. Divergências conceituais não desaparecem com tecnologia; elas apenas passam a ser calculadas com maior rapidez.
Passo 3: mapeie sinais e lacunas
Identifique os dados disponíveis na máquina e quais informações ainda dependem de contexto humano. Defina uma arquitetura que combine coleta automática e interação operacional sem exigir mudanças desnecessárias no processo.
Passo 4: crie uma árvore inicial de perdas
Comece com categorias suficientes para orientar ação, sem tentar antecipar toda ocorrência possível. Durante o piloto, observe quais motivos são usados, quais geram dúvida e quais precisam ser desdobrados.
Passo 5: conecte o painel à reunião de rotina
O monitoramento de OEE gera valor quando entra no processo de gestão. Defina quem acompanha o painel, em que momento, quais desvios exigem reação e como as ações serão registradas. Sem esse ritual, o dashboard corre o risco de virar apenas uma tela bonita.
Passo 6: confirme os dados no chão de fábrica
Compare eventos registrados com o comportamento real da máquina. Valide tempos, contagens, velocidade e classificação junto aos operadores. Essa etapa constrói confiança e evita que decisões sejam tomadas sobre uma configuração ainda incompleta.
Passo 7: expanda por ondas
Depois de estabilizar o piloto, documente padrões e replique por grupos de ativos. A expansão deve preservar flexibilidade para diferenças de processo, mantendo uma base comum de conceitos e indicadores.
Quais resultados devem ser acompanhados no piloto?
O sucesso do piloto de monitoramento de OEE não deve ser avaliado apenas pelo percentual do indicador. Observe a completude dos dados, o tempo necessário para identificar perdas, a aderência dos operadores, a qualidade dos motivos de parada e a quantidade de ações geradas. Esses sinais mostram se a solução está integrada à rotina.
A MOCX Strategy OEE apoia essa evolução ao combinar aquisição de dados, contextualização, painéis e análise das principais perdas. A proposta é acelerar o aprendizado operacional e criar uma base escalável, sem exigir que a empresa espere um projeto longo para começar a enxergar valor.
Erros que reduzem o valor do monitoramento de OEE
O primeiro erro é tratar o indicador como ferramenta de cobrança individual. O objetivo deve ser compreender o processo e remover obstáculos, não procurar culpados. Quando a equipe percebe uso punitivo, a qualidade dos apontamentos diminui e a resistência aumenta.
Outro erro é automatizar uma definição que não foi alinhada. Se produção, manutenção e qualidade usam critérios diferentes, o painel cria discussões sobre o número em vez de orientar ação. Governança e treinamento fazem parte da implantação.
Também é arriscado tentar integrar todos os sistemas antes de validar a coleta essencial. Integrações podem ampliar o valor, mas devem entrar conforme a necessidade. A primeira entrega precisa provar confiabilidade e utilidade na rotina.
Por fim, evite medir tudo sem priorização. Um bom monitoramento de OEE destaca as perdas relevantes e facilita a investigação. Volume de dados não substitui clareza.
Conclusão: da fórmula para a decisão operacional
Depois de aprender como calcular o indicador, o próximo passo é reduzir a distância entre evento, análise e ação. O monitoramento de OEE em tempo real oferece essa conexão ao organizar disponibilidade, performance, qualidade e contexto em uma visão utilizável pela equipe.
A escolha do monitoramento de OEE deve considerar qualidade da coleta, facilidade de classificação, capacidade de análise, integração e aderência à rotina. Um piloto bem delimitado permite validar conceitos, conquistar confiança e construir o padrão para a expansão.
Se sua indústria quer transformar o cálculo em gestão contínua, conheça a MOCX Strategy OEE. A solução foi pensada para capturar perdas, mostrar prioridades e apoiar decisões industriais mensuráveis. Conheça como a MOCX Strategy OEE aplica o indicador em tempo real e avalie a abordagem para sua operação.