
Como Calcular OEE: Fórmula Simples e Exemplos [2024]
OEE (Overall Equipment Effectiveness) é a métrica mais importante que uma fábrica pode medir. Se você está aprendendo a calcular OEE com profundidade, parabéns — está no caminho certo para aumentar a eficiência operacional até 15%. Plataformas como MOCX Strategy OEE automatizam esse cálculo em tempo real, eliminando apontamentos manuais e garantindo precisão de 98% — exatamente o que a indústria brasileira precisa para agir rápido.
Neste guia completo, você vai aprender exatamente como calcular OEE passo a passo, com exemplos práticos de fábricas reais e benchmarks 2024 que mostram onde sua indústria está posicionada. Ao final, você vai saber como calcular OEE corretamente e ter dados para agir.
O que é OEE e Por Que Aprender a Calcular?
A sigla OEE significa Overall Equipment Effectiveness — uma medida de eficiência que quantifica quanto uma máquina ou linha de produção está funcionando em sua capacidade máxima ideal. A métrica nasceu no Japão na década de 1980, desenvolvida como parte da metodologia TPM (Total Productive Maintenance) e rapidamente se tornou um padrão internacional.
Aprender como calcular OEE é fundamental porque apenas com esse conhecimento você consegue ver onde sua fábrica está perdendo dinheiro. É calculada multiplicando três dimensões críticas:
- Disponibilidade — Tempo real produzindo vs. paradas não planejadas (quebras, atolamentos, problemas mecânicos)
- Performance — Velocidade de produção real vs. velocidade esperada (ciclos por minuto, taxa de produção)
- Qualidade — Peças boas vs. total produzido (refugo, retrabalho, defeitos)
O problema: muitas fábricas não medem OEE com rigor e perdem invisível R$ 10 milhões/ano em eficiência não capturada. Essa perda equivale a deixar uma linha inteira parada por meses sem receber. Para um diretor de produção, ignorar como calcular OEE significa não saber onde está sofrendo 22% de sua receita potencial. É como dirigir de olhos fechados.
A Fórmula Simples: Como Calcular OEE
Saber como calcular OEE é simples — a fórmula é elegante em sua clareza:
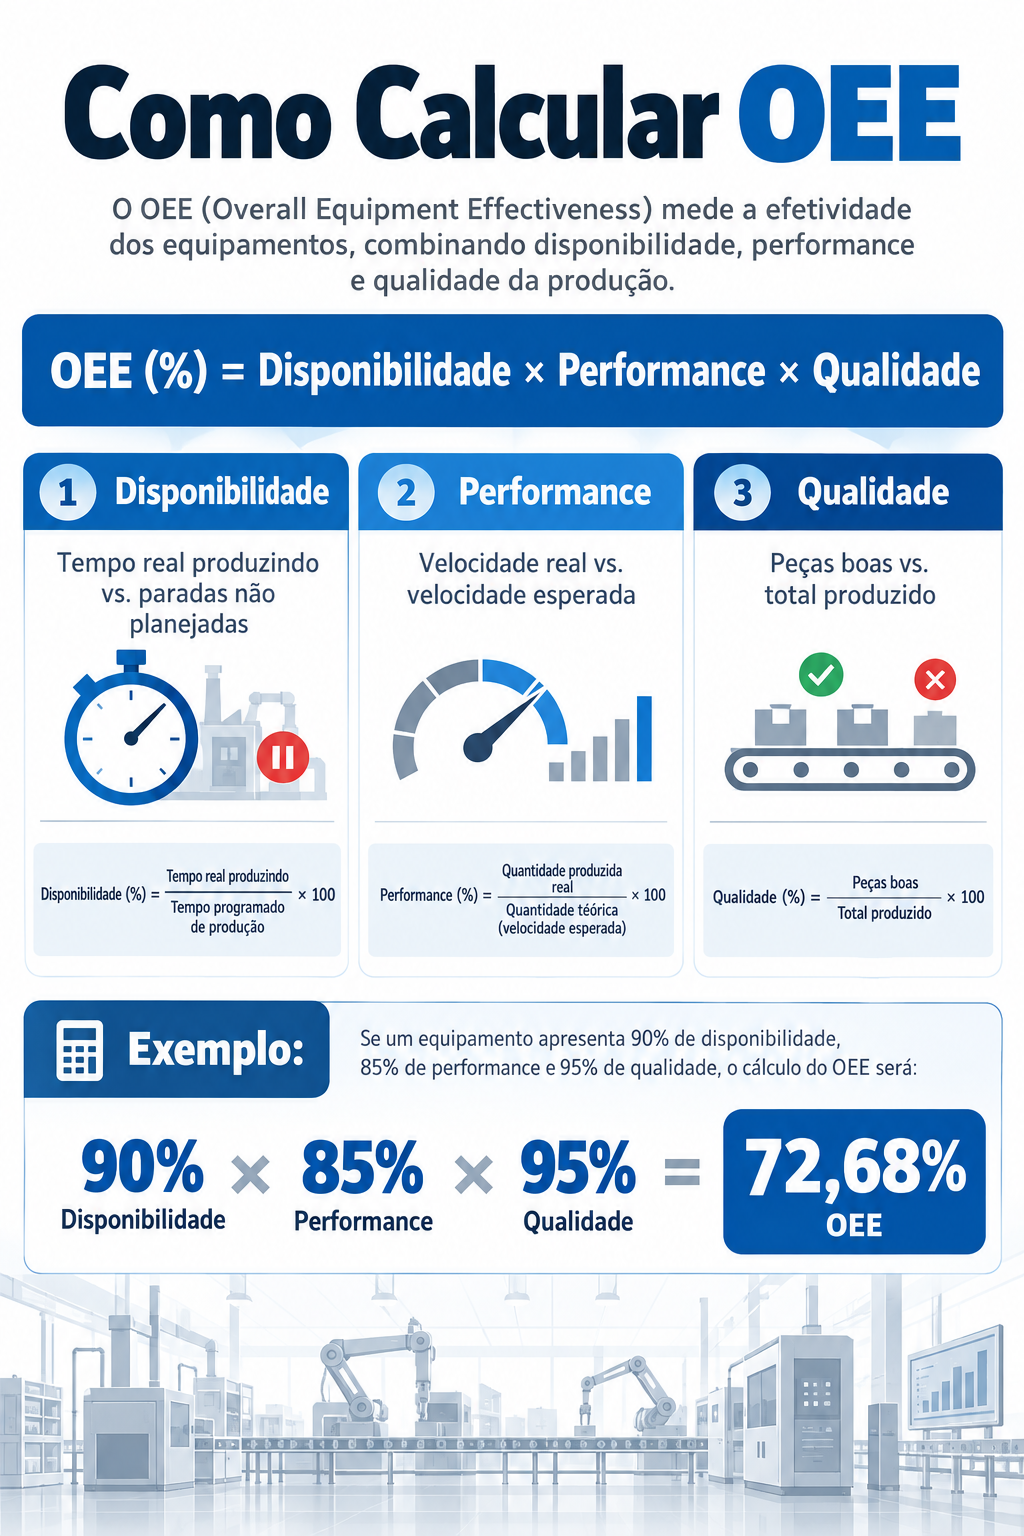
OEE (%) = Disponibilidade (%) × Performance (%) × Qualidade (%)Cada componente é um percentual de 0% a 100%. Se qualquer um for baixo, o resultado cai drasticamente — esse é o poder da multiplicação. Para aprender como calcular OEE na prática, precisamos ver um exemplo real.
Exemplo de cálculo rápido de como calcular OEE:
- Disponibilidade: 90%
- Performance: 85%
- Qualidade: 95%
- OEE = 90 × 85 × 95 = 72.675%
Se você deixa uma máquina rodando sem monitorar OEE, deixa 28% da sua capacidade instalada sem gerar receita. Para uma linha que deveria produzir R$ 100 mil/dia, são R$ 28 mil/dia perdidos. Não é aceitável.
Como Calcular OEE Passo a Passo: Guia Prático Completo
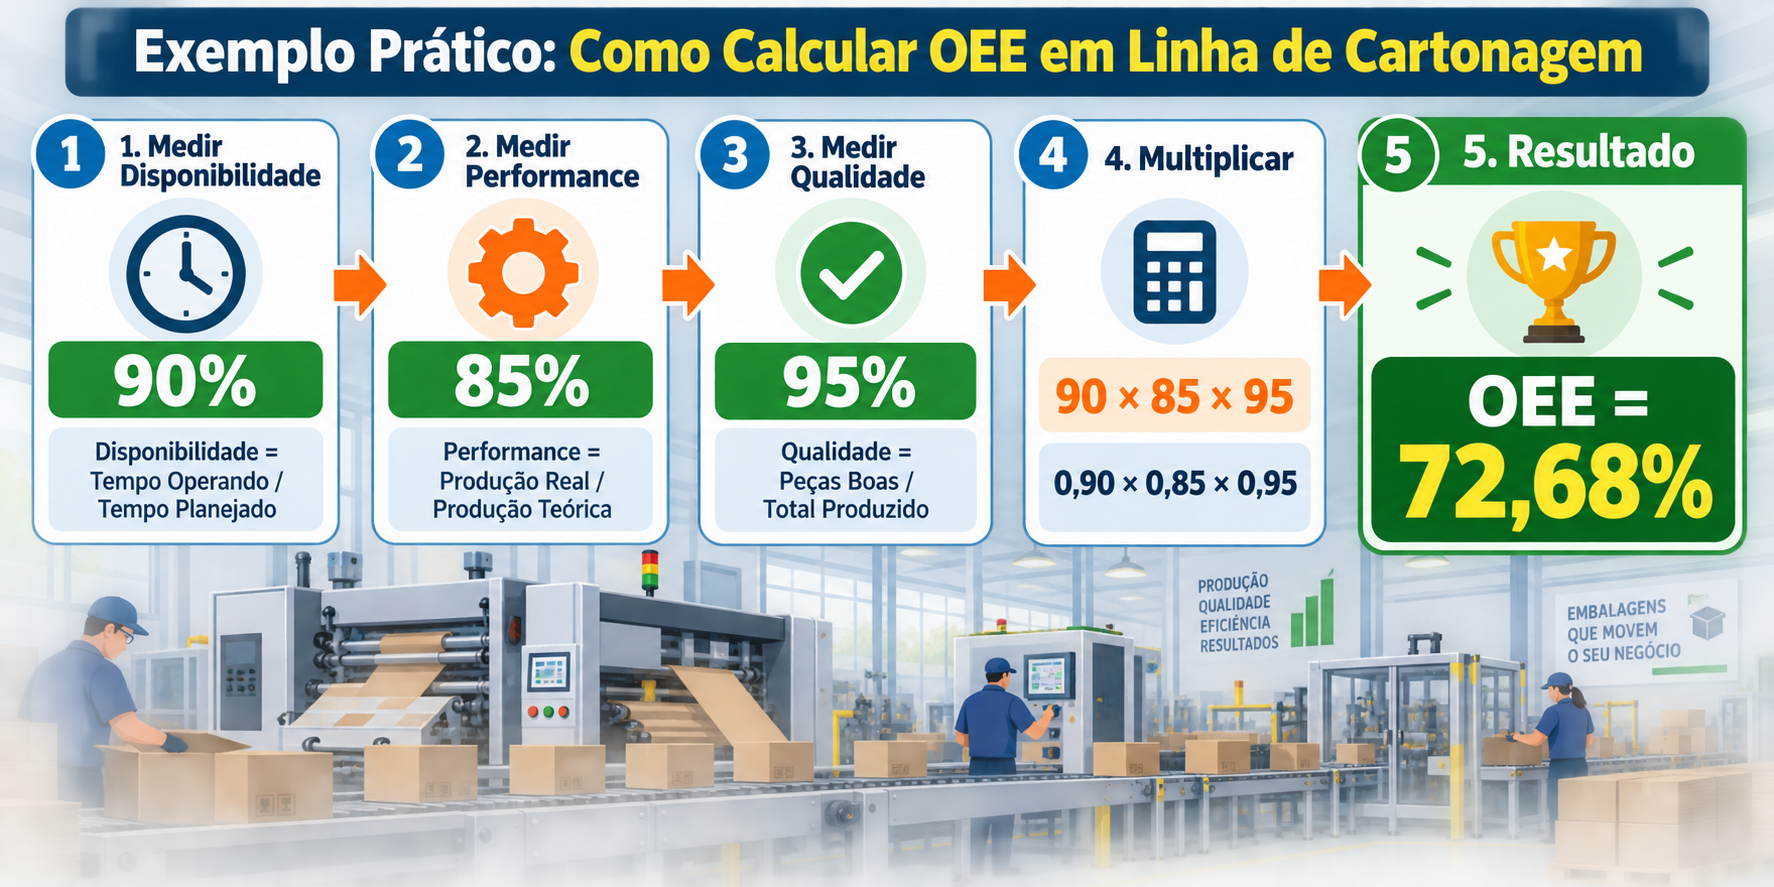
Vamos fazer um cálculo completo usando uma linha de cartonagem — um setor que você provavelmente reconhece. Este é o melhor jeito de aprender como calcular OEE na vida real. O processo tem 5 passos claros. Cada passo constrói sobre o anterior, e ao final você terá um número concreto que resume sua eficiência operacional e aponta exatamente onde estão as maiores perdas.
Passo 1: Reunir os Dados Corretos — Como Começar o Cálculo
Antes de calcular OEE, você precisa coletar informações precisas sobre o turno ou período:
- Tempo total disponível: 480 minutos (8 horas de turno)
- Paradas não planejadas: 30 minutos (quebra de equipamento, atolamento de papel, problemas elétricos)
- Paradas planejadas: 20 minutos (troca de formato, setup, limpeza, manutenção programada — EXCLUIR do cálculo)
- Velocidade esperada: 100 caixas/minuto (velocidade padrão que a máquina deveria atingir)
- Quantidade produzida: 38.000 caixas (total saído da linha)
- Quantidade de defeitos: 800 caixas (refugo ou retrabalho necessário)
Dica importante: A qualidade dos dados determina a qualidade do cálculo. Muitas fábricas subestimam paradas porque os operadores não registram ou os gerentes não acreditam nos números. Invista em coleta rigorosa. Um supervisor que não tem dados precisos está trabalhando com achismo, não com fatos.
Passo 2: Calcular a Disponibilidade
Disponibilidade é o percentual de tempo em que a máquina pode realmente produzir. Você exclui APENAS paradas não planejadas (as perdas reais) e mantém paradas planejadas fora do cálculo (são setup necessário).
Tempo disponível = Tempo total − Paradas não planejadas
Tempo disponível = 480 − 30 = 450 minutos

Disponibilidade = (Tempo disponível / Tempo total) × 100
Disponibilidade = (450 / 480) × 100 = 93,75%
Interpretação: A máquina teve 93,75% de disponibilidade. Os 30 minutos de parada custaram 6,25 pontos percentuais diretos de eficiência. Em uma fábrica que monitora em tempo real, isso acionaria alerta imediato para que manutenção investigasse em minutos, não em dias.
Passo 3: Calcular a Performance
Performance compara a quantidade real produzida com a quantidade que deveria ter sido produzida à velocidade padrão. Este é outro componente crucial quando você trabalha em como calcular OEE.
Tempo de produção efetivo = 450 minutos (tempo disponível)
Quantidade esperada = 450 × 100 caixas/minuto = 45.000 caixas
Quantidade produzida = 38.000 caixas

Performance = (Quantidade produzida / Quantidade esperada) × 100
Performance = (38.000 / 45.000) × 100 = 84,44%
Interpretação: A máquina rodou a 84,44% da velocidade esperada. Essa queda pode ter causas legítimas (ajuste deliberado para melhorar qualidade, atrito mecânico, alimentação lenta, setup inadequado) ou problemas a serem resolvidos. O trabalho do gerente é identificar qual.
Passo 4: Calcular a Qualidade
Qualidade é o mais direto: quantas peças boas você fez do total produzido. Isso inclui refugo, retrabalho e defeitos descobertos.
Quantidade boa = Quantidade produzida − Defeitos
Quantidade boa = 38.000 − 800 = 37.200 caixas

Qualidade = (Quantidade boa / Quantidade produzida) × 100
Qualidade = (37.200 / 38.000) × 100 = 97,89%
Interpretação: 97,89% das caixas saíram perfeitas. Apenas 2,11% tiveram defeitos. Para cartonagem, isso é aceitável mas ainda há margem — 2% é mensurável e atacável.
Passo 5: Calcular o OEE Final — O Resultado Completo
Agora multiplique os três componentes e obtenha o resultado final. Este é o momento onde aprender como calcular OEE se transforma em um número acionável.
OEE = Disponibilidade × Performance × Qualidade
OEE = 0,9375 × 0,8444 × 0,9789
OEE = 77,19%
Seu OEE é 77,19%. Isso significa que de toda a capacidade teórica da linha, você está capturando apenas 77,19%. Os 22,81% restantes estão sendo deixados na mesa — seja por paradas, velocidade baixa ou defeitos.
Interpretando Resultados: Benchmarks Industriais 2024
Depois de aprender como calcular OEE, você precisa entender se o resultado é bom ou ruim. Os benchmarks internacionais são:
- Acima de 85%: Excelente — sua fábrica está entre as melhores da indústria, com práticas consolidadas e disciplina operacional
- 75-85%: Bom — você está fazendo as coisas bem, mas há espaço claro para melhoria (seu caso: 77,19%)
- 65-75%: Aceitável — você tem perdas significativas que precisam ser reduzidas sistematicamente
- Abaixo de 65%: Crítico — sua fábrica está deixando dinheiro real na mesa todos os dias e precisa de ação urgente
Vale notar que esses benchmarks variam por setor. Cartonagem típica está em 70-80%, metalmecânica em 65-75%, alimentos em 75-85%. Se você está em 77%, seu posicionamento é bom para cartonagem mas abaixo da média para alimentos. Um diretor que sabe como calcular OEE sabe exatamente onde está parado em relação aos concorrentes do seu segmento.
Cálculo Manual vs. Monitoramento em Tempo Real
Há duas formas de trabalhar com OEE: a forma tradicional e a forma moderna.
Método manual: Você coleta dados ao final do turno (ou pior, ao final da semana) e calcula com planilha. O problema é óbvio: você só descobre que perdeu 22,81% de eficiência quando o turno já terminou. Não pode mais agir.
Método em tempo real: Sistemas MES (Manufacturing Execution Systems) como MOCX Strategy OEE integram-se com PLCs e sensores para monitorar cada máquina em tempo real, permitindo que você saiba como calcular OEE continuamente, não apenas ao final de cada período. A diferença é transformadora:
- ✅ Alerta em 30 segundos quando há parada não planejada (você age enquanto ainda pode recuperar o turno)
- ✅ Dashboard ao vivo mostrando OEE subindo/caindo durante o turno (visibilidade operacional)
- ✅ Dados automáticos, sem apontamento manual (menos erro humano, precisão 98%+)
- ✅ Histórico completo para análise de padrões e tendências (raiz causa identificada em horas, não semanas)
Resultado documentado: uma cartonagem cliente implementou monitoramento em tempo real via MOCX, identificou paradas ocultas que apareciam como “ritmo baixo”, e subiu de 68% para 91% em 45 dias — R$ 600 mil/mês adicionais de receita capturada. Esse é o retorno real de entender como calcular OEE profundamente e agir sobre os dados com ferramentas certas.
Erros Comuns ao Calcular OEE
Ao ensinar clientes sobre OEE, encontramos cinco erros recorrentes:
Erro 1: Contar paradas planejadas como indisponibilidade. Setup, troca de formato e manutenção preventiva NÃO são perdas — são investimentos para manter qualidade. Exclua-as do cálculo. Se não fizer isso, seu OEE fica artificialmente baixo e você não consegue ver o real problema.
Erro 2: Usar velocidade nominal em vez de velocidade padrão. A velocidade nominal é teórica (o que o fabricante promete). Use a velocidade que sua fábrica realmente consegue atingir consistentemente em condições normais. Essa diferença pode ser 10-20 pontos percentuais.
Erro 3: Ignorar performance lenta. Uma máquina rodando deliberadamente a 70% é perda de performance. Se é deliberado (para evitar defeitos), isso sinaliza que o problema é qualidade, não performance. Rastreie o motivo.
Erro 4: Não rastrear defeitos com granularidade. Um defeito de 2% concentrado em uma máquina específica é diferente de 2% distribuído ao longo de 5 máquinas. Rastreie por máquina, turno e operador quando possível. Causa raiz emerge com granularidade.
Erro 5: Calcular OEE uma vez ao ano. OEE deve ser acompanhado diariamente ou no mínimo semanalmente. Mudanças incrementais que somam grandes ganhos só aparecem com monitoramento contínuo. Uma planilha semanal é o mínimo aceitável.
Conclusão: De OEE para Ação
Agora você sabe como calcular OEE e interpretar os resultados. O próximo passo é usar os dados para melhorar.
Resumindo:
- OEE é multiplicação: Disponibilidade × Performance × Qualidade
- Meça regularmente: Acompanhe semanalmente no mínimo
- Foque no gargalo: Qual componente está puxando OEE para baixo? Priorize esse
- Use tempo real quando possível: Permite ação imediata durante o turno
- Melhore 5-15% em 90 dias: É realista com disciplina e foco nos dados
Leia também: OEE: cálculo passo a passo — evite os 5 erros mais comuns, Disponibilidade operacional: critério único no turno e OEE: A Métrica Lean de Produção (Amazon).
Quer melhorar sua fábrica? Nossos especialistas analisam sua linha gratuitamente. Já ajudamos dezenas de indústrias a aumentar eficiência em até 15% nos primeiros 90 dias, usando dados confiáveis de como calcular OEE. Entre em contato com MOCX Strategy OEE e veja como transformar seus dados de OEE em ação real.