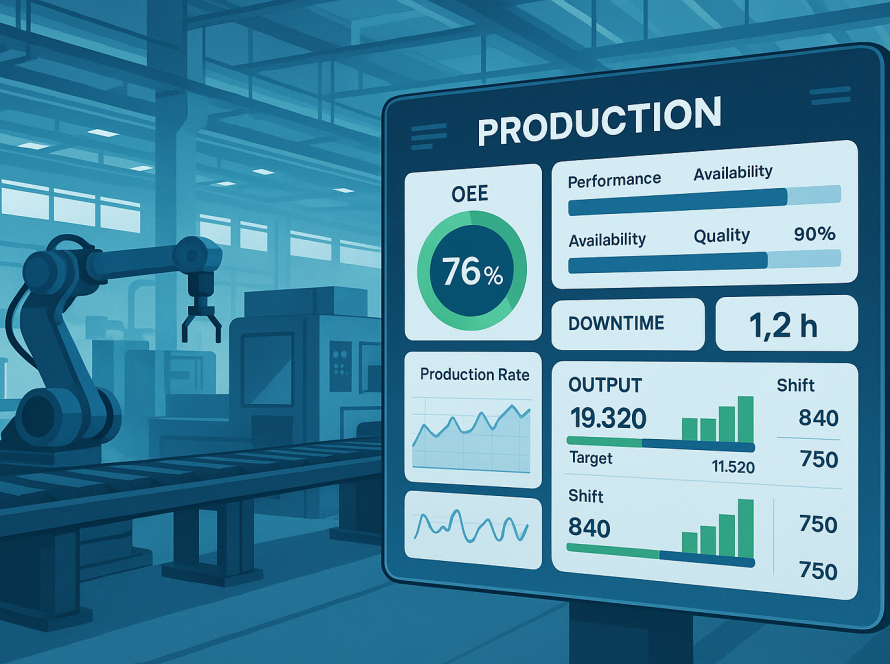

OEE na prática transforma registros de paradas, velocidades e refugos em uma leitura objetiva do que está reduzindo a produção. O indicador combina disponibilidade, performance e qualidade em um único percentual de OEE na prática, mas seu valor aparece quando cada perda é investigada e convertida em uma decisão de melhoria. Este guia mostra como calcular, interpretar e aplicar o OEE sem tratar o número como um fim em si mesmo.
O que significa OEE na prática?
OEE é a sigla, em inglês, para Overall Equipment Effectiveness, ou Eficiência Global dos Equipamentos. Ele mede quanto do tempo planejado de produção foi aproveitado para fabricar peças boas na velocidade esperada. Em vez de perguntar apenas “quanto produzimos?”, a equipe aplica OEE na prática e passa a responder três perguntas: o equipamento ficou disponível? produziu no ritmo adequado? entregou qualidade na primeira passagem?
Essa visão é útil porque uma mesma quantidade produzida pode esconder situações diferentes. Uma linha pode cumprir o volume com horas extras, outra pode operar rapidamente e gerar retrabalho, e uma terceira pode perder tempo em pequenas paradas. O OEE organiza essas perdas para que a prioridade seja definida com dados, não por percepção.
A fórmula do OEE e seus três componentes
A fórmula é:
OEE = Disponibilidade × Performance × Qualidade
Os três fatores devem ser expressos em decimal ou percentual coerente. Se disponibilidade for 90%, performance 80% e qualidade 98%, o cálculo será 0,90 × 0,80 × 0,98 = 0,7056, ou 70,56%. Como os fatores são multiplicados, uma queda em qualquer dimensão reduz o resultado de OEE na prática final.
Disponibilidade: quanto tempo realmente produziu
Disponibilidade compara o tempo em que a produção poderia ocorrer com o tempo em que o equipamento esteve efetivamente operando. Uma forma comum é:
Disponibilidade = Tempo de operação ÷ Tempo planejado de produção
O tempo planejado exclui períodos em que a fabricação não estava prevista, como um turno sem programação. Já o tempo de operação desconta paradas por quebra, setup, falta de material, ajustes, espera e outras ocorrências definidas pela empresa. A regra precisa ser consistente: se uma parada planejada entra em um dia e sai em outro, a comparação perde valor.
Performance: quão perto do ritmo ideal a linha trabalhou
Performance mede a velocidade real em relação ao ciclo ideal. A fórmula pode ser apresentada assim:
Performance = (Ciclo ideal × Total produzido) ÷ Tempo de operação
O ciclo ideal deve representar uma referência tecnicamente validada para aquele produto e equipamento. Microparadas, redução de velocidade, alimentação irregular e operadores aguardando estabilização costumam aparecer aqui. Se o ciclo ideal estiver desatualizado ou for impossível na condição atual, o índice ficará distorcido. Por isso, revisar a referência faz parte do método de OEE na prática.
Qualidade: quanto saiu bom na primeira vez
Qualidade mostra a proporção de unidades boas sobre o total produzido:
Qualidade = Unidades boas ÷ Total produzido
Refugo, retrabalho e peças reclassificadas reduzem esse componente. O critério deve ser definido antes da medição de OEE na prática: uma peça que precisa voltar ao processo é boa ou não na primeira passagem? Para OEE, normalmente ela não é contabilizada como boa na primeira vez, pois consumiu capacidade adicional.
Método reproduzível para calcular e agir
Um cálculo confiável depende menos de uma planilha sofisticada e mais de regras repetíveis. O seguinte método pode ser aplicado por turno, ordem, produto ou equipamento.
1. Defina o recorte e o calendário
Escolha uma linha ou máquina, um período e uma unidade de análise. Registre o tempo planejado, o produto fabricado e o turno. Não misture equipamentos com ciclos ideais diferentes em uma única média sem explicar a consolidação.
2. Padronize os eventos
Crie categorias simples para parada, como quebra, setup, falta de material, espera, ajuste e limpeza. Diferencie parada longa de microparada quando houver capacidade de registrar essa diferença. O objetivo não é criar dezenas de códigos, mas permitir que duas pessoas classifiquem o mesmo evento de maneira semelhante.
3. Colete as entradas mínimas
Para cada recorte, capture tempo planejado, tempo parado, tempo de operação, ciclo ideal, total produzido, unidades boas e motivo das perdas. Quando uma informação não estiver disponível, marque-a como desconhecida. Substituir um dado ausente por zero produz um número aparentemente preciso, mas operacionalmente enganoso.
4. Calcule os componentes separadamente
Primeiro calcule disponibilidade, performance e qualidade. Depois multiplique os três valores. Guarde também os numeradores e denominadores. Um OEE de 72% sem sua composição é pouco acionável; 88% de disponibilidade, 84% de performance e 98% de qualidade indicam uma oportunidade diferente de 95%, 76% e 99%.
5. Priorize perdas por impacto
Ordene os minutos de parada, a perda estimada de unidades e os defeitos. Comece pela perda que combina frequência, duração e possibilidade de controle. A maior categoria nem sempre é a melhor primeira ação: uma causa rara e longa pode exigir manutenção, enquanto uma microparada frequente pode ser resolvida com ajuste de abastecimento.
6. Atribua uma ação e verifique o efeito
Cada prioridade deve ter responsável, prazo, hipótese e indicador de verificação. Depois da mudança, compare períodos equivalentes e confirme se a causa diminuiu sem deslocar o problema para qualidade, segurança ou outro equipamento. O ciclo correto é medir, explicar, agir e medir novamente.
Exemplo industrial hipotético
Exemplo hipotético, criado apenas para demonstrar o método; não representa cliente, planta ou resultado real. Uma linha de envase tem 480 minutos planejados em um turno. Foram registradas 60 minutos de paradas, portanto o tempo de operação foi 420 minutos. O ciclo ideal é de 2 unidades por minuto. Ao fim do turno, a linha produziu 760 unidades, das quais 745 foram aprovadas na primeira passagem.
Disponibilidade = 420 ÷ 480 = 87,5%. Performance = (2 × 760) ÷ 420 = 3,619, ou 361,9%. Esse resultado revela um problema na unidade do ciclo ideal: se o ciclo é de 2 minutos por unidade, e não 2 unidades por minuto, a fórmula correta é (0,5 × 760) ÷ 420 = 90,48%. Qualidade = 745 ÷ 760 = 98,03%. OEE = 0,875 × 0,9048 × 0,9803 = aproximadamente 77,6%.
O aprendizado do exemplo não é perseguir um percentual isolado. A validação das unidades e do ciclo ideal é uma etapa de controle. Com 60 minutos parados, a equipe pode investigar disponibilidade; com performance em 90,48%, pode procurar microparadas; e com 15 unidades não aprovadas, pode analisar a causa dos defeitos. O próximo plano deve indicar qual perda será atacada primeiro e por quê.
Como transformar o indicador de OEE na prática em decisão melhor
O OEE deve aparecer em diferentes níveis de gestão, sempre com contexto. No chão de fábrica, o operador precisa enxergar o evento atual e registrar a causa com rapidez. Na supervisão, o foco é a tendência do turno, as maiores perdas e a execução das ações. Na gestão industrial, a análise de OEE na prática pode comparar famílias de produto, restrições de capacidade e recorrência de causas.
Uma visualização de OEE em tempo real ajuda a aplicar OEE na prática pode reduzir o intervalo entre a ocorrência e a reação, desde que os dados tenham definição clara e a tela não vire apenas um painel de cobrança. Alertas devem levar a uma pergunta ou ação: por que a máquina parou, qual perda está se repetindo e quem pode intervir?
Também é útil manter uma hierarquia de análise. Primeiro, observe o OEE total. Depois, abra disponibilidade, performance e qualidade. Em seguida, desça para perdas específicas, equipamento, produto, turno e causa. Essa sequência evita debates abstratos sobre o percentual e direciona a conversa para evidências observáveis.
Quando usar e quando não usar OEE
Quando usar
- Quando existe tempo de produção planejado e um equipamento ou processo repetível.
- Quando a empresa quer priorizar perdas de disponibilidade, ritmo e qualidade.
- Quando há disciplina mínima para registrar produção, paradas e unidades rejeitadas.
- Quando o indicador será combinado com segurança, custo, prazo e capacidade, em vez de substituir esses critérios.
Quando não usar sozinho
- Em processos muito variáveis, sob encomenda ou sem ciclo ideal estável, sem antes adaptar a medição.
- Para comparar diretamente linhas com produtos, calendários e restrições diferentes.
- Como meta isolada de remuneração, pois isso pode incentivar subnotificação de paradas ou aceitação de defeitos.
- Para avaliar uma decisão sem verificar segurança, manutenção, consumo de energia e atendimento ao cliente.
Em linhas novas, primeiro estabilize definições e dados. Em processos manuais, pode ser mais útil começar com produtividade, aderência ao plano e qualidade antes de aplicar todos os componentes do OEE. O indicador é uma lente; não substitui o diagnóstico do processo.
Tabela de leitura rápida das perdas
| Componente | Fórmula | Sinal observado | Primeira pergunta |
|---|---|---|---|
| Disponibilidade | Tempo de operação ÷ tempo planejado | Paradas e espera | Qual causa consumiu mais minutos? |
| Performance | (Ciclo ideal × total produzido) ÷ operação | Ritmo abaixo do ideal e microparadas | O ciclo ideal é válido e alcançável? |
| Qualidade | Unidades boas ÷ total produzido | Refugo e retrabalho | Em que etapa o defeito nasce? |
| OEE | Disponibilidade × performance × qualidade | Eficiência combinada | Qual perda oferece maior oportunidade? |
Boas práticas para começar sem complicar
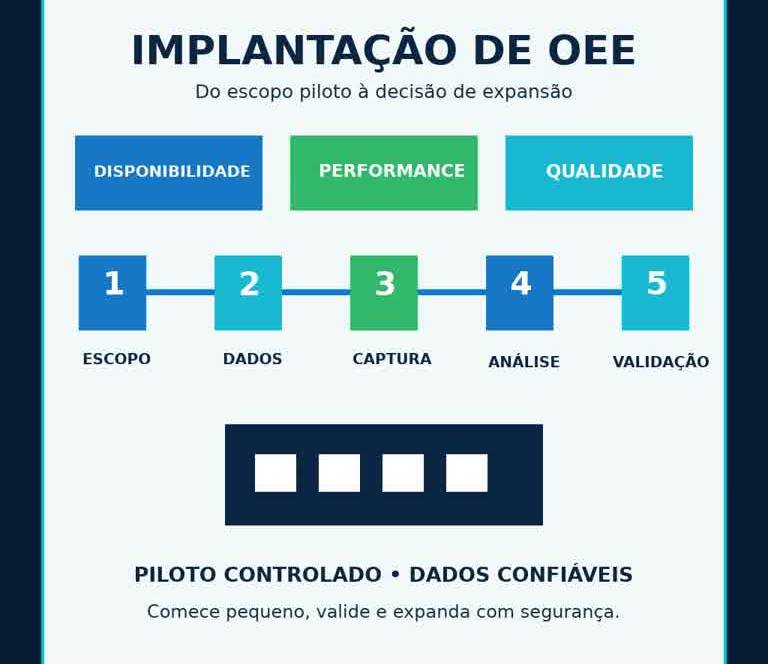
Comece por um equipamento crítico, um turno e um conjunto pequeno de causas. Valide os registros com operadores e manutenção, documente as regras e faça uma revisão semanal. Uma calculadora ou planilha pode ajudar na primeira etapa; este guia de como calcular OEE serve como apoio para conferir as fórmulas e os componentes.
Quando a coleta manual se torna lenta ou inconsistente, a MOCX StrategyOEE pode apoiar a organização dos dados de produção e a visualização das perdas. A tecnologia, porém, não corrige uma definição confusa: antes de automatizar, alinhe o que significa tempo planejado, parada, unidade boa e ciclo ideal.
Registre também as decisões, não apenas os números. Uma reunião produtiva termina com uma causa selecionada, uma ação verificável e uma data de retorno. Se o OEE subir, confirme qual componente mudou. Se cair, investigue antes de atribuir o resultado a uma única explicação.
OEE na prática exige uma rotina simples de leitura diária: registrar a perda, validar a causa e definir a ação responsável.
Ao revisar OEE na prática, compare turnos equivalentes e não esconda paradas planejadas dentro de um único número.
Uma reunião sobre OEE na prática deve terminar com prioridade, responsável e prazo de verificação.
O painel só ajuda quando a equipe consegue explicar o resultado de OEE na prática com dados do processo.
O ganho de OEE na prática aparece quando a fábrica reduz o tempo entre o evento e a decisão.
Na rotina de OEE na prática, a equipe deve registrar cada perda relevante, validar o dado e acompanhar a ação.
O roteiro de OEE na prática funciona melhor quando o indicador é lido junto com disponibilidade, performance e qualidade.
Uma revisão semanal de OEE na prática ajuda a separar variação normal de causa recorrente.
Para amadurecer OEE na prática, padronize nomes de eventos, responsáveis e critérios de aceite.
A gestão visual de OEE na prática precisa mostrar tendência, causa e próxima decisão.
O treinamento de OEE na prática deve usar exemplos do processo e não apenas a fórmula.
O acompanhamento de OEE na prática conecta a perda observada ao plano de melhoria.
Com OEE na prática, o objetivo não é perseguir um número isolado, mas melhorar a capacidade de agir.
Conclusão
OEE na prática é um método para conectar tempo, ritmo e qualidade a decisões de melhoria. A fórmula é simples, mas exige premissas claras, dados consistentes e leitura das perdas por componente. Use um recorte reproduzível, valide o ciclo ideal, rotule exemplos e transforme cada prioridade em uma ação acompanhada. Com esse cuidado, o indicador deixa de ser apenas um percentual no painel e passa a orientar conversas melhores sobre a produção.
Para a MOCX StrategyOEE, o valor está justamente nessa ponte entre informação e ação: medir o processo com clareza, encontrar a perda relevante e dar à equipe condições de agir no momento certo.
Como leitura complementar, o livro OEE Aplicado, de José Braga Periard, na Amazon Brasil pode ampliar a visão sobre o tema.