


Coleta automática de dados é a captura contínua de sinais de produção diretamente de máquinas, sensores, controladores e sistemas industriais, com regras claras para transformar eventos elétricos em informação operacional confiável. O objetivo não é apenas substituir uma planilha: é reduzir atraso, interpretação e perda de contexto entre o que acontece na linha e a decisão tomada pela equipe.
Para avaliar um projeto, a indústria precisa olhar além da conectividade. Um equipamento pode estar conectado e ainda produzir dados inúteis, seja por sinais instáveis, cadastro incorreto, ausência de contexto de ordem ou regras frágeis para classificar paradas. Este guia apresenta sete critérios para comparar alternativas, estruturar um piloto e decidir quando a automação realmente melhora a gestão.
Por que automatizar a captura no chão de fábrica?
O apontamento manual pode funcionar em operações simples, mas costuma perder precisão quando há ciclos curtos, microparadas, trocas frequentes e várias causas concorrentes. O operador precisa produzir, resolver anomalias e registrar eventos ao mesmo tempo. Mesmo com disciplina, parte do histórico chega atrasada ou agregada demais para explicar o problema.
A coleta automática de dados reduz essa dependência ao registrar estados, contagens e tempos na fonte. Isso não elimina a participação humana. O sistema detecta o evento; a equipe acrescenta o contexto que a máquina não conhece, como motivo de espera, condição do material ou causa confirmada. O melhor desenho combina automação para fatos repetitivos e apontamento orientado para informações que exigem julgamento.
Essa combinação cria uma base melhor para acompanhar disponibilidade, desempenho e qualidade. Antes de avançar, vale alinhar o conceito de como calcular OEE, porque cada componente exige sinais, regras e cadastros diferentes.
1. Defina quais decisões os dados precisam apoiar
Comece pelas decisões, não pelo protocolo de comunicação. A supervisão precisa reagir a uma parada longa? A engenharia quer separar ciclo lento de microparada? A diretoria precisa comparar linhas com critérios comuns? Cada pergunta determina a frequência, o nível de detalhe e o contexto necessário.
Crie uma matriz simples com decisão, usuário, prazo para agir, dado mínimo e fonte provável. Para uma parada crítica, segundos podem importar. Para uma análise de capacidade mensal, a consolidação por turno pode ser suficiente. Na coleta automática de dados, maior frequência aumenta volume e custo sem garantir utilidade.
A coleta automática de dados deve nascer com um caso de uso mensurável. Um bom piloto pode buscar reduzir o tempo entre início da parada e atuação, elevar a cobertura de eventos classificados ou eliminar divergências entre produção física e apontada. Defina a linha de base antes da implantação para que o ganho não dependa de percepção.
2. Mapeie sinais disponíveis e lacunas reais
Faça um inventário por máquina: CLP, IHM, sensores, relés, contadores, rede, marca, modelo, protocolo e restrições de acesso. Registre também quem é responsável pelo equipamento e se uma alteração exige parada programada. Esse levantamento evita propostas baseadas em uma arquitetura ideal que não existe na planta.
Algumas máquinas já expõem estado, velocidade, contagem boa e alarme por rede. Outras oferecem apenas sinais discretos. Em equipamentos antigos, pode ser necessário instalar sensores ou um dispositivo de borda sem alterar a lógica original. A alternativa correta depende do risco operacional, da criticidade e da manutenção disponível.
Na coleta automática de dados, um sinal elétrico não é ainda uma informação de negócio. “Motor ligado” pode não significar “máquina produzindo”; um pulso pode representar peça, lote ou movimento intermediário. Valide cada variável com operação, manutenção e automação durante condições normais e anormais.
3. Estabeleça contexto para transformar sinal em informação
Contagens e estados precisam ser associados a ordem, produto, turno, equipe, máquina, ferramenta e padrão de ciclo. Sem esse contexto, a análise compara situações diferentes como se fossem equivalentes. Uma linha pode parecer lenta quando, na verdade, processou um item com ciclo nominal maior.
Defina a origem de cada cadastro e quem responde por sua atualização. Ordens e produtos podem vir do ERP; motivos de parada e hierarquia de ativos podem ser administrados no ambiente industrial. A integração deve evitar duplicidade de identificadores e preservar rastreabilidade quando um cadastro mudar.
A coleta automática de dados também precisa de regras temporais. Determine quando uma ordem começa e termina, como tratar produção entre ordens, qual calendário define o turno e o que acontece em uma troca sem encerramento formal. Pequenas ambiguidades geram grandes diferenças no indicador consolidado.
4. Defina regras para paradas, microparadas e ciclo lento
Uma linha alterna estados rapidamente. Sem filtros, qualquer oscilação vira parada e cria centenas de eventos sem valor. Com filtros excessivos, perdas recorrentes desaparecem. Estabeleça limiares por processo e mantenha o evento bruto disponível para auditoria quando necessário.
Separe três situações. Parada é ausência de produção por período relevante. Microparada é interrupção curta e repetitiva. Ciclo lento ocorre quando a máquina produz, mas abaixo da referência aplicável. O artigo sobre microparadas ou ciclo lento ajuda a estruturar essa distinção sem atribuir toda perda à disponibilidade.
Na coleta automática de dados, cada regra deve ter versão, responsável e data de vigência. Se o limiar mudar, registre a alteração para explicar diferenças históricas. Não ajuste parâmetros apenas para aproximar o sistema de um relatório antigo; investigue qual fonte representa melhor o processo físico.

5. Teste qualidade, disponibilidade e rastreabilidade
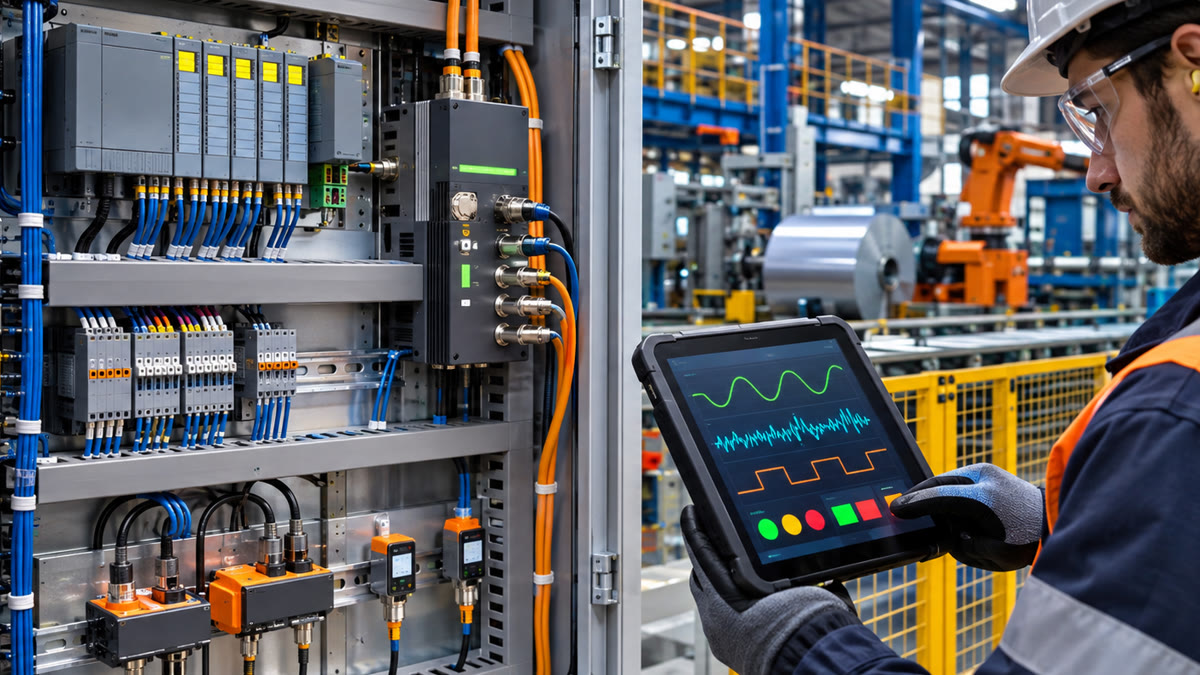
Dados industriais precisam sobreviver a falhas de rede, reinícios e manutenção. Avalie buffer local, reenvio, sincronização de relógio, detecção de duplicidade e monitoramento da própria captura. Uma arquitetura que funciona somente com conexão perfeita cria buracos justamente nos momentos mais críticos.
Para sustentar a coleta automática de dados, defina indicadores da camada de dados: percentual de tempo conectado, eventos recebidos, eventos descartados, atraso médio, divergência de contagem e ativos sem comunicação. Esses indicadores devem ser visíveis para quem sustenta a solução. Sem observabilidade, a equipe descobre a falha quando já perdeu o histórico.
A coleta automática de dados confiável permite rastrear o caminho do sinal até o indicador. Se uma contagem divergir, deve ser possível verificar registro bruto, regra aplicada, contexto associado e consolidação. Essa trilha reduz discussões e acelera a correção da causa.
6. Proteja a operação e respeite a arquitetura industrial
Conectar máquinas exige governança técnica. Liste redes, portas, protocolos, credenciais de serviço, fluxo de dados e responsáveis. Prefira leitura não intrusiva quando possível, segmente a comunicação e limite permissões. O projeto não deve criar um caminho desnecessário de escrita em controladores.
Na coleta automática de dados, planeje atualizações, backup de configuração e recuperação. Um dispositivo de borda precisa continuar operando após queda de energia e informar quando estiver degradado. A área de TI cuida de identidade, servidores e integração; automação e manutenção validam segurança do processo. A responsabilidade é compartilhada.
O desenho de coleta automática de dados deve considerar expansão. Padronize nomes, tags, modelos de ativo e critérios de homologação. Isso reduz o esforço para levar a solução a novas linhas sem copiar exceções antigas.
7. Execute um piloto com critérios de aceite
Escolha uma linha relevante, mas controlável. Ela deve ter perdas observáveis, equipe disponível e sinais suficientes para testar a arquitetura. O piloto deve representar a operação sem misturar desafios que dificultem identificar falhas.
Na coleta automática de dados, defina critérios antes de instalar: cobertura de eventos, precisão de contagem, disponibilidade da captura, tempo máximo de atraso, conciliação com uma amostra física e adesão da rotina de gestão. Inclua cenários de troca, falta de material, manutenção, rede indisponível e reinício de equipamento.
Durante duas ou três semanas, compare eventos com observação no chão de fábrica. Corrija regras e cadastros no mesmo ciclo. A coleta automática de dados só deve avançar quando a equipe confiar no significado das informações, não apenas quando o painel estiver disponível.
Exemplo hipotético de validação em uma linha
Considere uma linha de envase com contador de saída, sinal de máquina em automático e código de alarme. O projeto registra pulsos, estados e alarmes em um gateway industrial, associa os eventos à ordem vinda do ERP e solicita ao operador apenas a classificação de paradas sem causa automática.
Na primeira semana, a contagem do sistema fica 4% abaixo da conferência física. A análise mostra que o sensor não detecta recipientes em baixa velocidade. Em vez de compensar o número no software, a equipe reposiciona o sensor e repete a amostra. Depois, verifica perda de eventos durante reinício do switch e habilita buffer local.
Esse processo ilustra por que coleta automática de dados não é somente instalar um conector. O piloto precisa testar fonte, transmissão, contexto, regra e uso gerencial. O MOCX StrategyOEE pode consolidar essas informações em tempo real, mas a implantação deve respeitar as condições reais de cada máquina e a responsabilidade das equipes.
Como comparar fornecedores e propostas
Peça uma arquitetura compreensível, com lista de fontes, responsabilidades, premissas e limites. Compare custo total de implantação, hardware, mensalidade, manutenção, integração e expansão. Uma proposta barata pode depender de grande esforço interno não declarado; uma proposta completa pode evitar retrabalho ao incluir validação e suporte.
Solicite demonstração do tratamento de conexão instável, alteração de cadastro e auditoria de evento. Pergunte como a solução separa dado bruto de informação calculada, como versiona regras e como sinaliza uma fonte indisponível. Avalie também o tempo para incluir uma nova máquina e quem consegue configurar a coleta automática de dados.
Para aprofundar a relação entre disponibilidade, desempenho, qualidade e perdas, uma referência útil é o livro OEE Aplicado, de José Braga Periard. O conteúdo ajuda a evitar que a tecnologia seja avaliada sem conexão com o método de gestão.
Checklist para decidir o próximo passo
- As decisões e os usuários estão definidos?
- Os sinais foram inventariados e validados na máquina?
- Ordens, produtos, turnos e ativos têm fonte responsável?
- Paradas, microparadas e ciclo lento possuem regras explícitas?
- Falhas de rede e reinícios foram testados?
- Há trilha entre evento bruto e indicador?
- A coleta automática de dados tem responsável pela sustentação?
- Os critérios de aceite do piloto e da coleta automática de dados são mensuráveis?
Se alguma resposta for negativa, trate a lacuna antes de ampliar o escopo. Uma implantação de OEE sustentável começa com processo, responsáveis e rotina de validação, não apenas com telas.
Conclusão
A coleta automática de dados entrega valor quando reduz o intervalo entre evento, entendimento e ação. Para isso, o projeto precisa conectar a fonte correta, preservar contexto, aplicar regras auditáveis, tolerar falhas e apoiar decisões específicas. Automatizar um apontamento ruim apenas acelera a produção de informação duvidosa.
Comece por uma linha, uma pergunta operacional e critérios de aceite claros. Valide o caminho completo com quem opera e mantém o processo. Quando a base estiver confiável, expanda de forma padronizada. Assim, a coleta automática de dados deixa de ser um projeto isolado de conectividade e se torna parte da gestão diária da fábrica.