

Integração de dados industriais: um projeto confiável começa pela definição das decisões que a fábrica precisa tomar, não pela conexão indiscriminada de todas as máquinas. O projeto deve identificar sinais disponíveis, contexto necessário, frequência de coleta, regras de qualidade e responsáveis por cada informação. Só depois disso faz sentido escolher protocolos, gateways e integrações com ERP. Assim, a integração de dados industriais nasce ligada a decisões reais. Este guia apresenta um método prático para avaliar a arquitetura antes de implantar o MOCX StrategyOEE.
Por que a integração de dados industriais costuma falhar?
Na integração de dados industriais, muitos projetos começam com uma lista de equipamentos e terminam com um grande volume de dados sem utilidade operacional. Temperatura, velocidade, contagem, estado de máquina e códigos de falha podem ser capturados corretamente, mas ainda assim não responder às perguntas do turno. O problema não é falta de conectividade. É falta de contexto.
Um sinal binário pode indicar que a máquina parou, porém não explica se houve quebra, falta de material, troca de produto, limpeza ou ausência de operador. A contagem acumulada pode parecer simples, mas precisa ser associada à ordem, ao produto, ao turno e ao padrão de ciclo. Sem essas relações, o dashboard exibe números tecnicamente verdadeiros e gerencialmente ambíguos.
A integração também falha quando cada área usa uma definição diferente. Produção considera determinada espera como parada planejada; manutenção classifica o mesmo evento como indisponibilidade; PCP altera a ordem sem sincronizar o chão de fábrica. O resultado é uma discussão sobre o indicador, quando a equipe deveria discutir a causa da perda.
1. Integração de dados industriais orientada à decisão
Antes de mapear CLPs e sensores, reúna produção, manutenção, qualidade, PCP e TI. Liste as decisões que precisam ser aceleradas. Exemplos: chamar manutenção após uma parada crítica, corrigir velocidade abaixo do padrão, repor material, ajustar sequência de produção ou investigar aumento de refugo.
Para cada decisão, registre quatro elementos: evento que inicia a análise, informação necessária, responsável pela ação e prazo esperado. Na integração de dados industriais, essa matriz evita capturar variáveis sem uso definido. Também ajuda a separar dados para reação imediata daqueles destinados a análises diárias ou semanais.
Se a fábrica ainda não tem uma regra comum para disponibilidade, performance e qualidade, revise primeiro como calcular OEE corretamente. A tecnologia não corrige definições inconsistentes; apenas reproduz a inconsistência com mais velocidade.
2. Inventário para integração de dados industriais
O inventário da integração de dados industriais deve ir além do nome da máquina. Registre fabricante, modelo do controlador, protocolo disponível, endereços das variáveis, unidade de medida, taxa de atualização, histórico acessível e restrições de rede. Inclua também fontes manuais, bancos de dados, supervisórios, arquivos e APIs do ERP.
Classifique cada variável em três grupos. Dados de máquina representam estados, contagens, velocidades e alarmes. Dados de negócio fornecem ordem, produto, lote, turno e roteiro. Dados humanos acrescentam motivo de parada, causa de refugo e observações. Essa separação deixa claro onde a automação é suficiente e onde o apontamento assistido continua necessário.
Uma planilha de inventário deve conter pelo menos: fonte, proprietário, significado, formato, frequência, criticidade, destino e método de validação. Quando uma variável não tem responsável ou definição, ela ainda não está pronta para ser usada como indicador.
3. Avalie conectividade sem comprometer a operação
A integração de dados industriais não pode criar risco para a rede industrial. Prefira leitura controlada, segmentação adequada, credenciais com privilégio mínimo e documentação das portas utilizadas. Mudanças em CLP, supervisório ou firewall precisam seguir o processo de gestão de alterações da fábrica. O ambiente produtivo não é laboratório.
Na integração de dados industriais, protocolos como OPC UA, MQTT, Modbus TCP e interfaces proprietárias podem participar da arquitetura. A escolha depende dos ativos existentes, do volume, da segurança e da necessidade de contexto. Não existe protocolo universalmente melhor. Existe uma combinação compatível com o parque instalado e com o nível de governança da empresa.
Defina também o comportamento em caso de falha. O que acontece se a rede cair por vinte minutos? O coletor armazena localmente? Os dados são reenviados na ordem correta? Há alerta de desconexão? A produção continua sem interferência? Um bom desenho trata indisponibilidade como condição esperada, não como surpresa.
4. Qualidade na integração de dados industriais
Na integração de dados industriais, os dados precisam passar por testes. Verifique se contagens crescem de forma coerente, se timestamps usam a mesma referência, se estados impossíveis são bloqueados e se reinicializações do controlador são reconhecidas. Compare amostras automáticas com observação física e registros conhecidos.
Estabeleça limites para atraso, lacunas, duplicidade e valores fora de faixa. Um contador que reinicia a cada troca de lote exige tratamento diferente de um contador contínuo. Uma velocidade instantânea não deve ser usada como padrão nominal sem regra de estabilização. Cada transformação da integração de dados industriais precisa ser documentada e reproduzível.
A validação deve incluir diferentes turnos, produtos, setups e condições de parada. Um teste feito apenas durante produção estável tende a esconder os eventos que mais importam. A equipe deve conseguir rastrear o indicador até a fonte e entender como cada período foi classificado.
5. Contexto na integração de dados industriais
Na integração de dados industriais, o mesmo sinal pode ter significados diferentes conforme produto, ordem e modo operacional. Uma máquina parada durante setup não deve ser interpretada como quebra. Uma velocidade adequada para um item pode ser baixa para outro. Por isso, o modelo precisa relacionar eventos técnicos ao contexto produtivo.
Crie identificadores estáveis para máquina, linha, produto, ordem, lote e turno. Defina qual sistema é a fonte oficial de cada cadastro. O ERP pode ser mestre da ordem, enquanto o chão de fábrica confirma o início real. Se dois sistemas puderem editar o mesmo campo sem regra, divergências aparecerão.
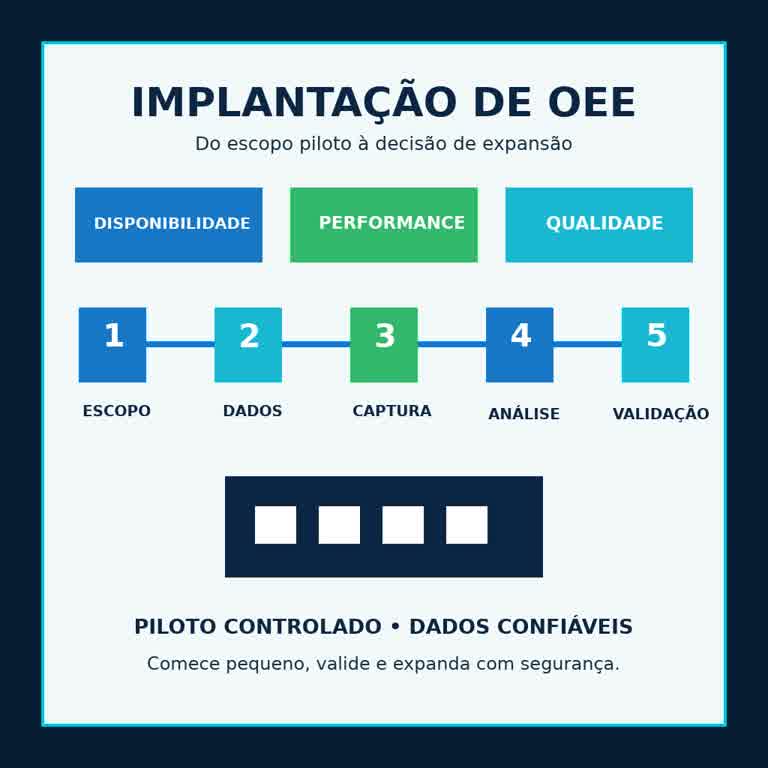
O MOCX StrategyOEE conecta dados do processo a essas referências para formar uma leitura operacional. A implantação deve determinar quais campos vêm automaticamente, quais são confirmados pelo operador e como exceções serão tratadas. Veja os cuidados de uma implantação de OEE com escopo e responsabilidades definidos.
6. Valide em uma linha representativa
Escolha uma linha que tenha perda relevante, equipe disponível e complexidade suficiente para testar a arquitetura. Evite começar pelo equipamento mais simples apenas porque é fácil, se ele não representa o ambiente que será expandido. Também não escolha a linha mais instável sem patrocínio operacional.
O piloto deve ter critérios objetivos: percentual de tempo com coleta válida, diferença aceitável entre contagem física e digital, classificação das principais paradas, sincronização com ordens e tempo para detectar falhas de comunicação. Esses critérios avaliam a confiança no dado, não uma promessa antecipada de ganho.
Durante o teste, mantenha um diário de exceções. Registre troca de produto, manutenção, perda de rede, reinício, correção manual e alteração de padrão. Ao final, a equipe precisa saber quais regras funcionaram, quais dependem de intervenção humana e quais ativos exigem adaptação.
7. Planeje a expansão com governança
Após validar o piloto de integração de dados industriais, organize a expansão por famílias de equipamentos e padrões de integração. Reutilize conectores, nomenclaturas, testes e procedimentos de segurança. Máquinas semelhantes podem compartilhar uma abordagem, mas cada ativo ainda precisa de verificação de campo.
Defina responsáveis permanentes pelo cadastro, pela saúde da coleta, pelas regras de indicador e pela rotina de ação. Crie alertas para perda de comunicação e auditorias periódicas. Mudanças de produto, CLP ou ERP devem acionar revisão da integração. Sem governança, uma solução correta na entrega se degrada silenciosamente.
Para transformar a coleta em resposta durante o turno, consulte o guia de monitoramento de OEE em tempo real. A referência externa autorizada OEE Aplicado também apresenta uma aplicação do indicador em processo industrial.
Exemplo hipotético de avaliação
Considere uma linha de embalagem com CLP, supervisório e ordens liberadas pelo ERP. A equipe quer reduzir o tempo para identificar pequenas paradas e divergências de velocidade. No diagnóstico, encontra contagem automática confiável, estado de máquina disponível e motivo de parada ainda manual.
O projeto conecta contagem e estado, importa ordem e produto e oferece uma lista curta de motivos para confirmação do operador. Durante quatro semanas, compara eventos com observação de campo, testa queda de rede e mede lacunas. A expansão só é aprovada quando contagens, timestamps e classificações ficam dentro dos critérios definidos.
Esse exemplo não garante resultado financeiro. Ele mostra como substituir uma decisão baseada em impressão por uma decisão baseada em evidência. O valor aparece quando a fábrica usa informação confiável para priorizar causas, executar ações e verificar o efeito.
Na reunião de encerramento do piloto, apresente as divergências encontradas, o tratamento adotado e a evidência de que cada correção funcionou. Evite resumir a validação a uma taxa média de disponibilidade da coleta. Uma média alta pode esconder justamente as lacunas ocorridas em setups, reinícios e mudanças de ordem. A aprovação deve considerar os cenários críticos separadamente, com amostras rastreáveis e responsáveis nomeados para as pendências. Assim, a expansão mantém as premissas técnicas testadas e não transforma exceções desconhecidas em problemas recorrentes nas demais linhas.
Checklist da integração de dados industriais
- Decisões operacionais e responsáveis estão definidos?
- Máquinas, protocolos, variáveis e restrições foram inventariados?
- Há regra para ordem, produto, turno e padrão de ciclo?
- Queda de rede e armazenamento temporário foram testados?
- Contagens e estados foram comparados com a operação real?
- Critérios de aceite do piloto são mensuráveis?
- TI, produção, manutenção e qualidade aprovaram responsabilidades?
- A expansão será feita por padrões validados, sem copiar às cegas?
Próximo passo
A integração de dados industriais deve entregar confiança antes de escala. Comece com uma decisão relevante, valide as fontes, associe contexto e teste exceções. O MOCX StrategyOEE pode estruturar a coleta e o monitoramento, respeitando as condições técnicas e operacionais de cada fábrica.
Antes da reunião de aprovação, consolide o inventário, o desenho de rede, os critérios de aceite e a matriz de responsabilidades em um único documento. Assim, fornecedores e equipe interna respondem às mesmas perguntas, e a comparação deixa de depender apenas de demonstrações comerciais.
Se sua indústria precisa avaliar sinais, integrações e critérios de piloto, solicite um diagnóstico técnico. O objetivo inicial é identificar o caminho viável, os riscos e as evidências necessárias para uma implantação responsável.


