

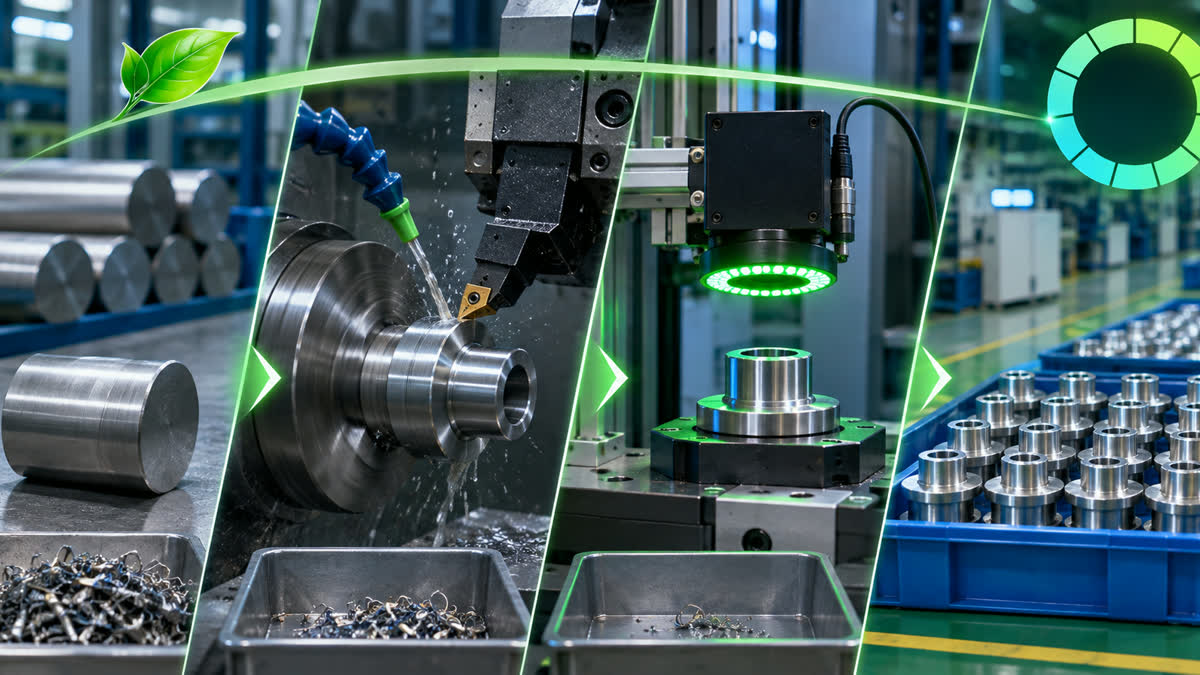
Medir o tempo de ciclo é uma das formas mais objetivas de entender por que uma operação entrega menos do que poderia. Ainda assim, o indicador costuma ser mal utilizado: em vez de revelar perdas do processo, vira argumento para cobrar mais velocidade das pessoas. O resultado é previsível — registros pouco confiáveis, tensão no chão de fábrica e melhorias que não se sustentam. A alternativa é tratar a medição como instrumento de engenharia e aprendizado: observar o trabalho real, separar causas, testar mudanças e proteger segurança, qualidade e ritmo sustentável.
Este guia apresenta um método reproduzível para medir, analisar e reduzir o tempo de ciclo em ambientes industriais. Ele pode ser aplicado a uma máquina automática, uma célula semiautomática ou uma operação manual. O objetivo não é transformar cada segundo em pressão, mas criar uma referência comum para produção, manutenção, qualidade, processos e liderança decidirem onde agir.
O que é tempo de ciclo e o que ele não mede
Tempo de ciclo é o intervalo necessário para produzir uma unidade ou concluir uma repetição operacional definida. O ponto de início e o ponto de término precisam ser observáveis. Em uma prensa, por exemplo, a contagem pode começar no acionamento e terminar quando a peça pronta é liberada. Em uma célula de montagem, pode começar com a entrada do conjunto e terminar após a verificação final.
A definição parece simples, mas há três conceitos que não devem ser misturados. O tempo de ciclo real é o valor observado na operação. O ciclo padrão é a referência técnica aprovada para condições definidas. Já o takt time representa o ritmo necessário para atender à demanda disponível. Comparar esses valores ajuda a diagnosticar capacidade, mas nenhum deles, isoladamente, explica por que ocorreu uma diferença.
Também é importante não confundir ciclo com lead time. O lead time acompanha o tempo total entre uma solicitação e sua entrega, incluindo filas, esperas, movimentações e processamento. O ciclo olha para uma etapa ou repetição específica. Essa distinção evita projetos amplos demais e permite atacar perdas verificáveis.
Antes do cronômetro: defina uma medição justa
Uma medição útil começa com uma conversa curta com quem executa e apoia a operação. Explique o problema a investigar, combine o que será registrado e deixe claro que o estudo avalia o processo, não o desempenho individual. Se o operador acredita que cada segundo será usado contra ele, há grande chance de mudança artificial de ritmo ou omissão de ocorrências.
Registre também as condições da coleta: produto, código ou família, equipamento, turno, quantidade do lote, ferramental, matéria-prima, número de pessoas, modo de operação e restrições de segurança. Sem esse contexto, duas medições aparentemente iguais podem representar situações diferentes. Uma troca de embalagem, um lote com variação dimensional ou uma inspeção adicional já altera a comparação.
Escolha marcos que qualquer observador consiga reconhecer. “Começa a trabalhar” é ambíguo; “sensor confirma a peça posicionada” é verificável. “Peça pronta” pode significar saída da máquina, inspeção concluída ou item acondicionado. A equipe deve concordar com a fronteira antes da coleta.
Método reproduzível em sete etapas
1. Delimite a operação e formule uma pergunta
Evite medir uma linha inteira sem foco. Selecione uma etapa e escreva uma pergunta operacional, como: “Por que o ciclo real desta referência varia entre repetições?” ou “Quais elementos fazem a operação ultrapassar o padrão?”. Uma boa pergunta orienta a coleta e reduz discussões baseadas em impressão.
2. Decomponha o trabalho em elementos observáveis
Separe carregamento, posicionamento, processamento automático, inspeção, retirada, identificação e movimentação. A decomposição mostra onde existe variação. Se o total sobe, mas o processamento automático permanece estável, a investigação deve olhar para abastecimento, método, dispositivo ou qualidade, não para a velocidade nominal da máquina.
3. Colete uma amostra representativa
Registre ciclos consecutivos em condições normais, sem selecionar apenas os melhores. Como ponto de partida, 20 a 30 observações podem revelar padrão e dispersão, mas processos muito variáveis exigem mais dados. Marque eventos especiais, como ajuste, falta de material, limpeza, retrabalho e espera por liberação. Não apague valores altos antes de entender sua causa.
Para cada repetição, anote horário, duração total, duração dos elementos e ocorrência percebida. Se possível, repita a coleta em turnos, produtos ou operadores diferentes, sempre com conhecimento da equipe. O propósito é distinguir uma condição sistêmica de um evento pontual.
4. Resuma os dados sem esconder a variação
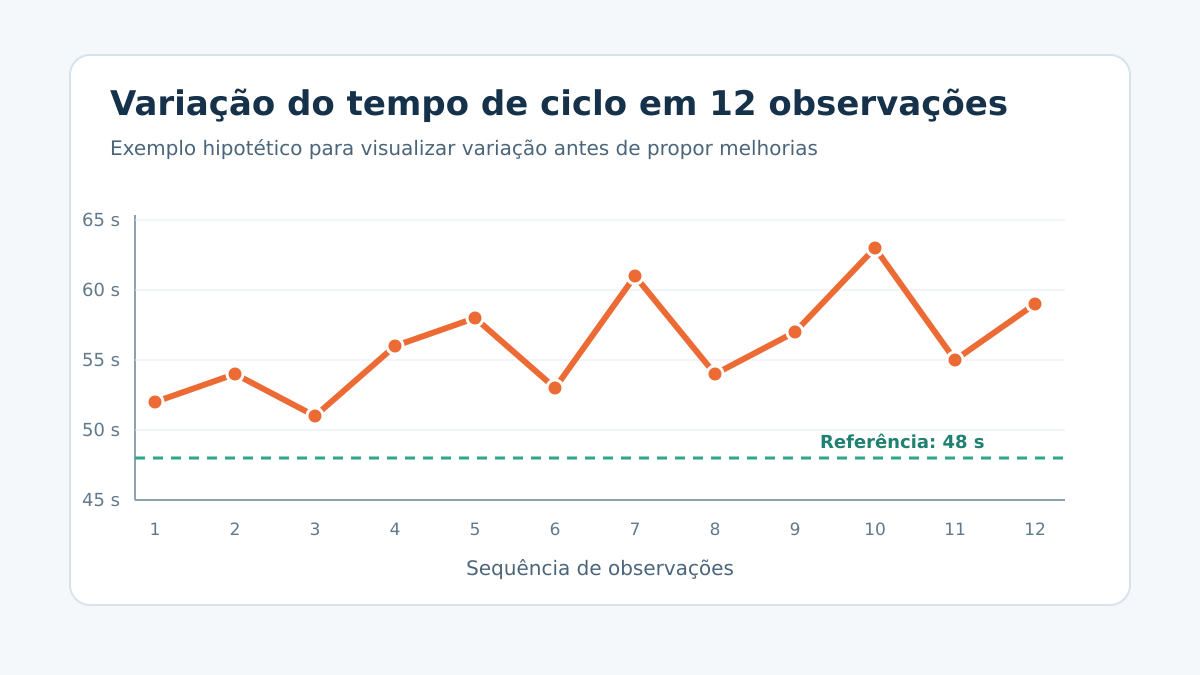
Calcule mediana, média, mínimo, máximo e amplitude. A mediana costuma representar melhor o comportamento típico quando há poucos ciclos muito longos. A média continua útil para estimar capacidade, desde que os eventos sejam classificados. Um gráfico simples por sequência ajuda a enxergar tendência, instabilidade e repetição de picos.
Não use apenas o melhor tempo de ciclo como meta. Ele pode ter ocorrido sem inspeção, com material previamente posicionado ou em condição impossível de manter. Uma referência responsável considera método aprovado, ergonomia, qualidade, segurança e repetibilidade.
5. Classifique as causas antes de propor soluções
Agrupe ocorrências em categorias práticas: máquina, método, material, medição, ambiente, informação e abastecimento. Pergunte o que mudou quando o tempo de ciclo aumentou. A ferramenta estava distante? O sensor exigiu reposicionamento? Houve busca por componente? A peça entrou com variação? O ciclo automático desacelerou?
Quando pequenas interrupções e operação abaixo da velocidade nominal se misturam, vale aprofundar a diferença entre microparadas e ciclo lento. A classificação correta muda a ação: ajustes de automação não resolvem uma espera logística, assim como cobrança de ritmo não corrige um sensor instável.
6. Priorize uma causa e faça um teste controlado
Escolha uma perda frequente, relevante e controlável. Defina uma mudança pequena, um responsável, a duração do teste e os critérios de proteção. Exemplos incluem reposicionar componentes, criar abastecimento por sequência, corrigir folga de dispositivo, revisar parâmetro validado ou eliminar dupla digitação. Segurança e qualidade são condições de parada do teste, não variáveis negociáveis.
Meça novamente com a mesma fronteira e em contexto comparável. A redução do tempo de ciclo só é válida se não aumentar defeitos, esforço excessivo, risco, manutenção corretiva ou acúmulo na etapa seguinte. Registre tanto os ganhos quanto os efeitos indesejados.
7. Padronize, acompanhe e reabra o problema quando necessário
Se o teste funcionar, atualize o trabalho padronizado com participação de quem opera. Oriente os turnos, ajuste materiais e dispositivos e acompanhe por um período suficiente. Se o resultado desaparecer, investigue a condição que não foi incorporada. Padronização não é congelar o processo; é registrar a melhor forma conhecida e criar base para a próxima melhoria.
Exemplo fabril explicitamente hipotético
Considere uma fábrica hipotética de componentes metálicos com uma célula semiautomática de montagem. A referência técnica indica 48 segundos por conjunto, mas a equipe percebe atraso no fechamento dos lotes. Em vez de pedir mais rapidez, o grupo acompanha 30 repetições e divide cada uma em quatro elementos: carregar, fixar, processar e inspecionar.
Os dados hipotéticos mostram tempo de ciclo mediano de 57 segundos e médio de 61 segundos. O processamento automático permanece próximo de 29 segundos. A maior variação aparece no carregamento, entre 9 e 24 segundos. Nas observações mais longas, o operador precisa separar manualmente componentes misturados em uma caixa profunda. Também ocorrem quatro reposicionamentos porque um batente apresenta folga.
A equipe testa duas mudanças: abastecimento em bandejas sequenciadas e correção do batente pela manutenção. Em nova amostra hipotética de 30 unidades, a mediana cai para 50 segundos, sem alteração no programa da máquina. A inspeção mantém o mesmo critério, não aparecem novos defeitos e o operador relata menos alcance e busca. O ganho veio da remoção de obstáculos, não de trabalhar sob pressão.
O exemplo não promete que toda operação terá resultado semelhante. Ele demonstra o raciocínio: decompor, localizar dispersão, observar a causa, testar em escala pequena e confirmar contramedidas. Se a etapa melhorada apenas transferisse espera para outra máquina, seria necessário verificar o gargalo de produção antes de expandir a mudança.
Como reduzir o tempo de ciclo sem pressionar a equipe
A primeira regra é remover trabalho desnecessário antes de acelerar trabalho necessário. Caminhadas, buscas, esperas por informação, reposicionamentos, conferências duplicadas e correções de defeitos elevam o tempo de ciclo sem gerar valor. Um arranjo físico melhor, materiais no ponto de uso e instruções claras frequentemente produzem mais efeito do que metas individuais.
A segunda regra é separar gestão diária de avaliação de pessoas. Um quadro pode exibir tempo de ciclo, perdas dominantes e ações abertas sem ranquear operadores. Quando o desvio aparece, a pergunta produtiva é “o que impediu o processo de seguir a condição esperada?”, e não “quem foi lento?”. Essa postura melhora a confiabilidade dos registros e acelera a descoberta das causas.
Relação com OEE e gestão da rotina
O tempo de ciclo se conecta ao componente de performance do OEE, mas precisa ser interpretado ao lado de disponibilidade e qualidade. Operar mais rápido não compensa paradas frequentes nem refugos. Para revisar a lógica e as premissas do indicador, consulte este guia sobre como calcular OEE.
Na gestão diária, acompanhe poucos elementos: tempo de ciclo típico, dispersão, principal perda classificada, ação em andamento e efeitos sobre segurança e qualidade. Uma tendência semanal pode ser mais útil do que uma meta rígida por turno. A MOCX StrategyOEE aborda esse tipo de análise com foco em dados de produção e decisões práticas, sem substituir a observação direta e o diálogo com o chão de fábrica.
Para aprofundar a conexão entre perdas, velocidade e eficiência global, uma referência bibliográfica é o livro OEE Aplicado, de José Braga Periard. A leitura pode apoiar a construção de critérios técnicos, desde que a organização adapte os conceitos ao próprio processo.
Checklist para aplicar na próxima medição
- Escolha uma operação e formule uma pergunta objetiva.
- Defina início, término, produto e condições da coleta.
- Alinhe com a equipe que o foco é o processo.
- Decomponha a operação em elementos observáveis.
- Colete ciclos consecutivos e registre ocorrências.
- Calcule valores centrais e examine a dispersão.
- Classifique causas sem apagar ciclos inconvenientes.
- Priorize uma perda e teste uma contramedida pequena.
- Compare o tempo de ciclo antes e depois com o mesmo método.
- Valide segurança, qualidade, ergonomia e fluxo.
- Padronize o que funcionou e continue acompanhando.
Conclusão
Reduzir o tempo de ciclo de maneira sustentável não significa extrair mais esforço das pessoas. Significa tornar o processo mais previsível, remover obstáculos e criar condições para que o trabalho correto aconteça sem busca, espera, retrabalho ou improviso. Uma medição confiável começa com fronteiras claras, contexto registrado e participação da equipe.
O método é simples de repetir: delimitar, decompor, observar, resumir, classificar, testar e padronizar. Quando segurança, qualidade, ergonomia e fluxo permanecem como critérios obrigatórios, o tempo de ciclo deixa de ser instrumento de pressão e passa a orientar aprendizado. O uso mais útil do tempo de ciclo é revelar onde o sistema pode evoluir e orientar a próxima melhoria.


