
Para entender como identificar um gargalo de produção, compare demanda, capacidade real e perdas de cada etapa usando o mesmo período e o mesmo mix de produtos. O gargalo não é necessariamente a máquina que mais para. É o recurso que limita a saída do sistema naquele momento. Para identificar o gargalo de produção com segurança, combine observação do fluxo, medição de disponibilidade, performance e qualidade, análise de filas e validação no chão de fábrica. O MOCX StrategyOEE ajuda a organizar esses dados em tempo real, mas a decisão continua dependendo de uma rotina de análise e ação.
Este guia apresenta um processo prático para localizar restrições sem depender de percepção isolada. A aplicação mostra como identificar um gargalo de produção com dados simples. O exemplo é hipotético e deve ser adaptado à realidade de cada indústria.
Antes do método: o que realmente caracteriza um gargalo?
O gargalo de produção é o recurso cuja capacidade efetiva restringe o volume entregue pelo processo. Pode ser uma máquina, uma operação manual, uma inspeção, um equipamento de movimentação, uma regra de programação ou até a liberação de matéria-prima. Quando esse recurso não acompanha a necessidade do fluxo, forma-se fila antes dele e falta trabalho depois dele.
Há uma diferença importante entre gargalo estrutural e gargalo momentâneo. O estrutural permanece limitando a produção durante períodos representativos. O momentâneo muda conforme produto, turno, equipe, setup, manutenção ou disponibilidade de insumo. Por isso, uma fotografia de poucos minutos pode levar a uma conclusão errada.
Outra distinção necessária é entre máquina problemática e restrição do sistema. Um equipamento pode registrar muitas paradas e ainda ter capacidade ociosa suficiente para recuperar a produção. Já uma máquina aparentemente estável pode operar perto do limite e não possuir margem para absorver variações. Nesse caso, pequenas perdas nela afetam diretamente a entrega.
Por que a percepção costuma apontar o lugar errado?
As equipes tendem a notar eventos visíveis: quebra longa, operador esperando manutenção, grande quantidade de material acumulado ou atraso em uma ordem. Esses sinais são relevantes, mas não provam onde está o gargalo de produção. Uma parada de 60 minutos em um recurso com ampla capacidade excedente pode ter menos impacto que várias microparadas no gargalo de produção.
Ao investigar como identificar um gargalo de produção, considere que o mix também altera a leitura. Uma linha pode atender bem produtos simples e ficar limitada quando entra uma família com ciclo maior, mais inspeções ou setups frequentes. Comparar dias diferentes sem considerar esse contexto mistura causas e esconde o padrão real.
Para reduzir esse risco, use uma janela de análise representativa da operação: turnos diferentes, produtos relevantes e volume suficiente para separar exceção de recorrência. Se a fábrica ainda não possui histórico confiável, comece medindo antes de prometer ganho.
1. Mapeie o fluxo e adote uma unidade comum
Desenhe o caminho do produto desde a entrada da ordem até o ponto em que a produção é considerada concluída. Liste operações, estoques intermediários, inspeções, transportes e dependências. Em seguida, escolha uma unidade comum: peças boas por hora, quilogramas aprovados por turno, caixas liberadas por dia ou outra medida coerente.
Sem unidade comum, cada área pode parecer eficiente isoladamente e o sistema continuar atrasado. O corte produz metros, a montagem conta conjuntos e a embalagem mede caixas. Converta tudo para a unidade que representa a entrega final. Isso permite comparar a necessidade de cada etapa com sua capacidade efetiva.
Registre também a demanda do período. Essa comparação é essencial para decidir como identificar um gargalo de produção, pois um recurso só é gargalo diante de uma necessidade. Se a capacidade efetiva é 800 unidades por turno e a demanda é 700, ele pode ter perdas sem limitar a entrega. Se a demanda sobe para 900, a mesma operação passa a restringir o fluxo.
2. Calcule a capacidade efetiva do possível gargalo de produção
A análise de como identificar um gargalo de produção não pode se limitar à capacidade nominal, que representa um cenário ideal. Capacidade efetiva incorpora o que realmente ocorre: tempo disponível, paradas, velocidade abaixo do padrão e peças rejeitadas. É por isso que o cálculo de OEE é útil para analisar a restrição.
Uma forma simples é multiplicar a taxa ideal pelo tempo programado e ajustar pelas perdas observadas. Outra é usar a produção boa real em períodos comparáveis. O importante é documentar premissas. Não use velocidade de catálogo se o processo, o material ou o padrão de qualidade impedem que ela seja sustentada.
Compare capacidade efetiva e demanda em cada operação. O recurso com menor folga merece atenção, mas ainda precisa ser validado pelo comportamento do fluxo. Dados incorretos de ciclo, contadores duplicados ou motivos de parada mal classificados podem distorcer o resultado.
3. Observe filas, falta de material e bloqueios
Um dos sinais mais úteis para como identificar um gargalo de produção é o comportamento do fluxo: a restrição tende a acumular material antes dela e deixar a etapa seguinte sem alimentação. Observe estoques intermediários, tempo de espera e frequência com que a etapa seguinte fica sem produto. Esse padrão é mais forte que a simples percepção de que uma máquina está “sempre ocupada”.
Faça a observação por produto e horário antes de confirmar a hipótese. Uma fila que cresce apenas durante setup pode indicar problema de sincronização, não limitação permanente. Uma fila que aumenta continuamente ao longo do turno sugere diferença estrutural entre taxas de entrada e saída.
Também verifique bloqueio. Se a máquina para porque o processo seguinte está cheio, a origem da limitação pode estar depois dela. Se para por falta de material, investigue a etapa anterior, abastecimento ou programação. Classificar corretamente esses eventos evita atacar o sintoma.

4. Separe as perdas do possível gargalo de produção
Depois de localizar a operação com menor folga, decomponha sua perda. Disponibilidade mostra quanto do tempo programado foi realmente produtivo. Performance revela velocidade reduzida, pequenos bloqueios e ciclos acima do padrão. Qualidade mede quanto da produção não se converteu em produto bom.
Essa separação mostra onde agir depois de identificar um gargalo de produção. Se a maior perda é disponibilidade, priorize as causas de parada, o tempo de resposta e a recuperação. Se é performance, investigue microparadas, alimentação, parâmetros e ciclo real. Se é qualidade, trate defeitos, retrabalho e condições de processo. O artigo sobre microparadas ou ciclo lento ajuda a distinguir dois problemas que frequentemente se confundem.
O MOCX StrategyOEE pode registrar eventos, tempos e produção para apoiar essa decomposição. Contudo, códigos genéricos como “outros” ou apontamentos feitos muito depois do evento reduzem a utilidade da análise. A rotina deve exigir poucas categorias claras, revisão frequente e correção das causas mal classificadas.
5. Faça um teste controlado da hipótese
Antes de aprovar investimento relevante no gargalo de produção, teste a hipótese com uma intervenção limitada. Essa validação ajuda a confirmar o gargalo sem confundir sintoma e causa. Reduza uma causa de parada, garanta abastecimento, altere a sequência, prepare o setup externamente ou adicione suporte operacional durante um período definido. Depois, verifique se a saída total aumentou.
Se apenas o indicador local melhorar e a entrega não mudar, provavelmente a restrição estava em outro ponto ou migrou. Isso é normal: ao elevar a capacidade do gargalo, outra etapa pode passar a limitar o sistema. A identificação de gargalo é um ciclo, não um diagnóstico feito uma única vez.
Defina previamente o critério de sucesso. Exemplo hipotético: elevar a produção boa da linha de 620 para 680 unidades por turno durante cinco dias comparáveis, sem aumentar refugo nem hora extra. O número é apenas ilustrativo; cada fábrica deve usar sua linha de base.
6. Priorize pela perda econômica e pela viabilidade
Depois de identificar um gargalo de produção, não tente atacar todas as perdas ao mesmo tempo. Ordene as causas pelo impacto sobre a saída do gargalo de produção, frequência, duração, custo e facilidade de intervenção. Uma perda pequena em um recurso restritivo pode valer mais que uma perda grande em uma etapa com sobra de capacidade.
Converta o potencial em linguagem financeira com cautela. Use volume adicional vendável, margem de contribuição, redução de hora extra, menor refugo ou custo evitado. Não trate capacidade recuperada como faturamento garantido se não existe demanda para absorvê-la. Para aprofundar a lógica, consulte o guia sobre custo de parada de máquina.
Documente as premissas e apresente faixas quando houver incerteza. Um business case confiável mostra o que é medido, o que é estimado e o que depende de validação. Isso reduz promessas frágeis e melhora a decisão de investimento.

Exemplo prático: o gargalo de produção não estava onde a equipe imaginava
Considere uma linha com corte, conformação, inspeção e embalagem. A equipe acredita que o corte é o problema porque registra duas paradas longas por semana. Ao medir dez turnos, descobre que o corte possui capacidade efetiva de 900 peças por turno e recupera o atraso. A conformação entrega 740 peças boas, próxima da demanda de 760, e acumula fila antes dela.
A decomposição mostra disponibilidade razoável, mas performance baixa devido a pequenas interrupções de alimentação e ciclos variáveis. A equipe padroniza o abastecimento, ajusta sensores e cria uma rotina de reação para eventos acima de três minutos. A produção boa sobe para 775 peças por turno no teste. Como a saída total aumenta, a hipótese de gargalo na conformação ganha evidência.
Na semana seguinte, a embalagem começa a acumular produto. Isso não invalida o trabalho anterior; mostra que a restrição migrou. O processo de melhoria continua no novo ponto limitante.
Como acompanhar a migração do gargalo de produção
Uma análise pontual ajuda, mas o gargalo pode mudar com demanda, mix e condições operacionais. O MOCX StrategyOEE permite acompanhar produção, estados de máquina, paradas e indicadores para reduzir o tempo entre perda e ação. A implantação deve começar com escopo claro, fontes de dados validadas e responsáveis pela reação.
Defina uma reunião curta por turno ou por dia para revisar: recurso restritivo atual, produção boa, principal perda, ação em andamento, responsável e prazo. Evite painéis sem decisão associada. Um indicador só gera valor quando altera prioridade ou comportamento.
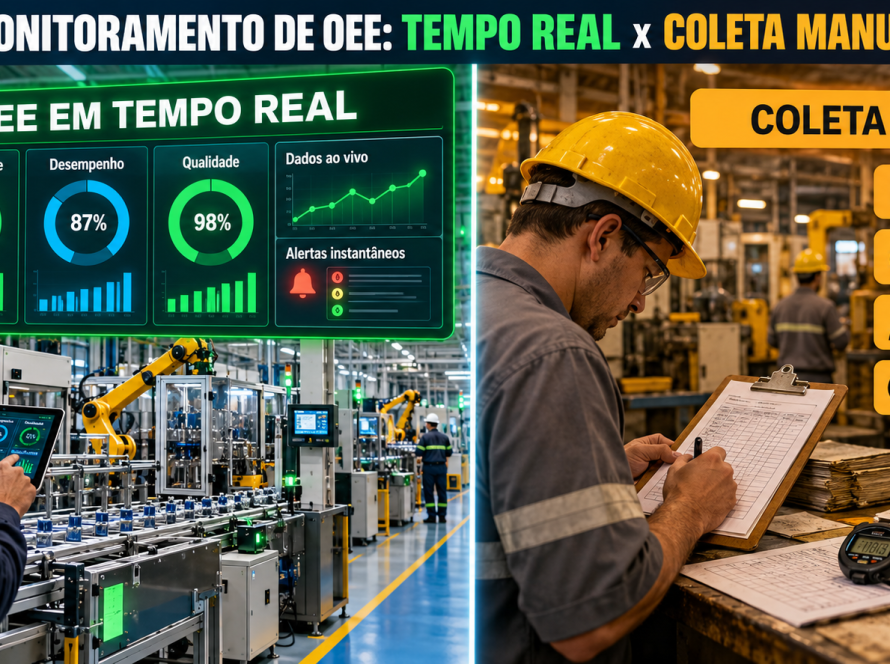
Se a medição atual é manual, planeje a transição sem descartar o conhecimento dos operadores. O guia de implantação de OEE apresenta etapas para estabelecer padrões, causas e governança antes de expandir.
Checklist para identificar o gargalo de produção
- Mapear o fluxo completo e suas dependências.
- Definir uma unidade comum de saída.
- Registrar demanda, mix e período analisado.
- Calcular capacidade efetiva de cada operação.
- Observar fila antes, falta de material e bloqueio depois.
- Separar perdas de disponibilidade, performance e qualidade.
- Validar a hipótese com uma intervenção controlada.
- Confirmar aumento na saída total, não apenas no indicador local.
- Priorizar perdas pelo impacto econômico e viabilidade.
- Repetir a análise quando o gargalo de produção migrar.
Conclusão
Em resumo, como identificar um gargalo de produção exige comparar capacidade efetiva com demanda e comprovar a restrição pelo comportamento do fluxo. A análise deve considerar mix, filas, ociosidade, perdas e produção boa. Depois, uma intervenção controlada confirma se a melhoria no ponto escolhido aumenta a saída total.
O MOCX StrategyOEE apoia essa rotina ao tornar eventos e resultados visíveis em tempo real. O valor, porém, aparece quando a indústria define responsáveis, reage às principais perdas e verifica o efeito na entrega. Para uma referência complementar sobre fundamentos do indicador, consulte o livro OEE Aplicado.